

بخش بزرگی از خرابیهای زودرس بلبرینگ و رولبرینگ به روانکاری برمیگردد: گریسی که برای آن دما و دور ساخته نشده، مقداری که خیلی کم یا خیلی زیاد است، یا مخلوط شدن دو گریس ناسازگار. خبر خوب این است که انتخاب گریس درست با شناخت چند مشخصهی ساده ممکن است: نوع صابون، ویسکوزیتهی روغن پایه، گرید NLGI و افزودنیها.
گریس از چه ساخته شده است؟
گریس روغنی است که در یک غلیظکننده نگه داشته شده است. بهترین تشبیه، اسفنجی است که روغن را در خود نگه میدارد و کمکم آن را به سطوح در حال کار پس میدهد. سه جزء اصلی گریس:
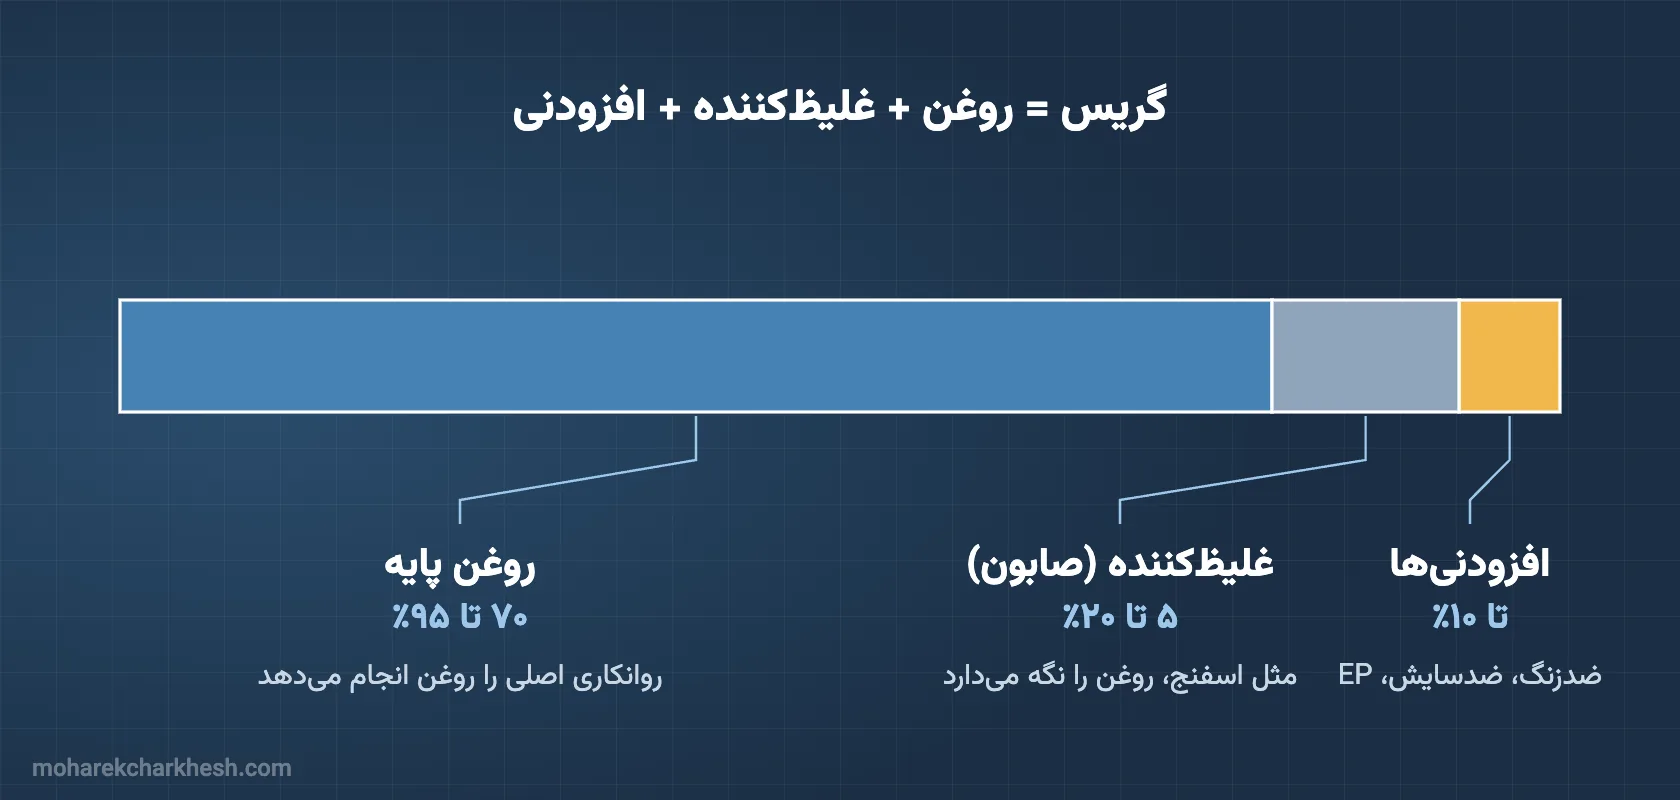
- روغن پایه (حدود ۷۰ تا ۹۵ درصد): معدنی یا سنتتیک؛ روانکاری اصلی را همین روغن انجام میدهد.
- غلیظکننده یا صابون (حدود ۵ تا ۲۰ درصد): لیتیوم، کلسیم، آلومینیوم، پلیاوره، خاک رس (بنتون) و… که رفتار گریس در برابر دما و آب را تعیین میکند.
- افزودنیها (تا حدود ۱۰ درصد): ضدزنگ، ضداکسید، ضدسایش، فشارپذیر (EP) و گاهی روانکار جامد مثل مولیبدن دیسولفید یا گرافیت.
غلظت گریس: گرید NLGI
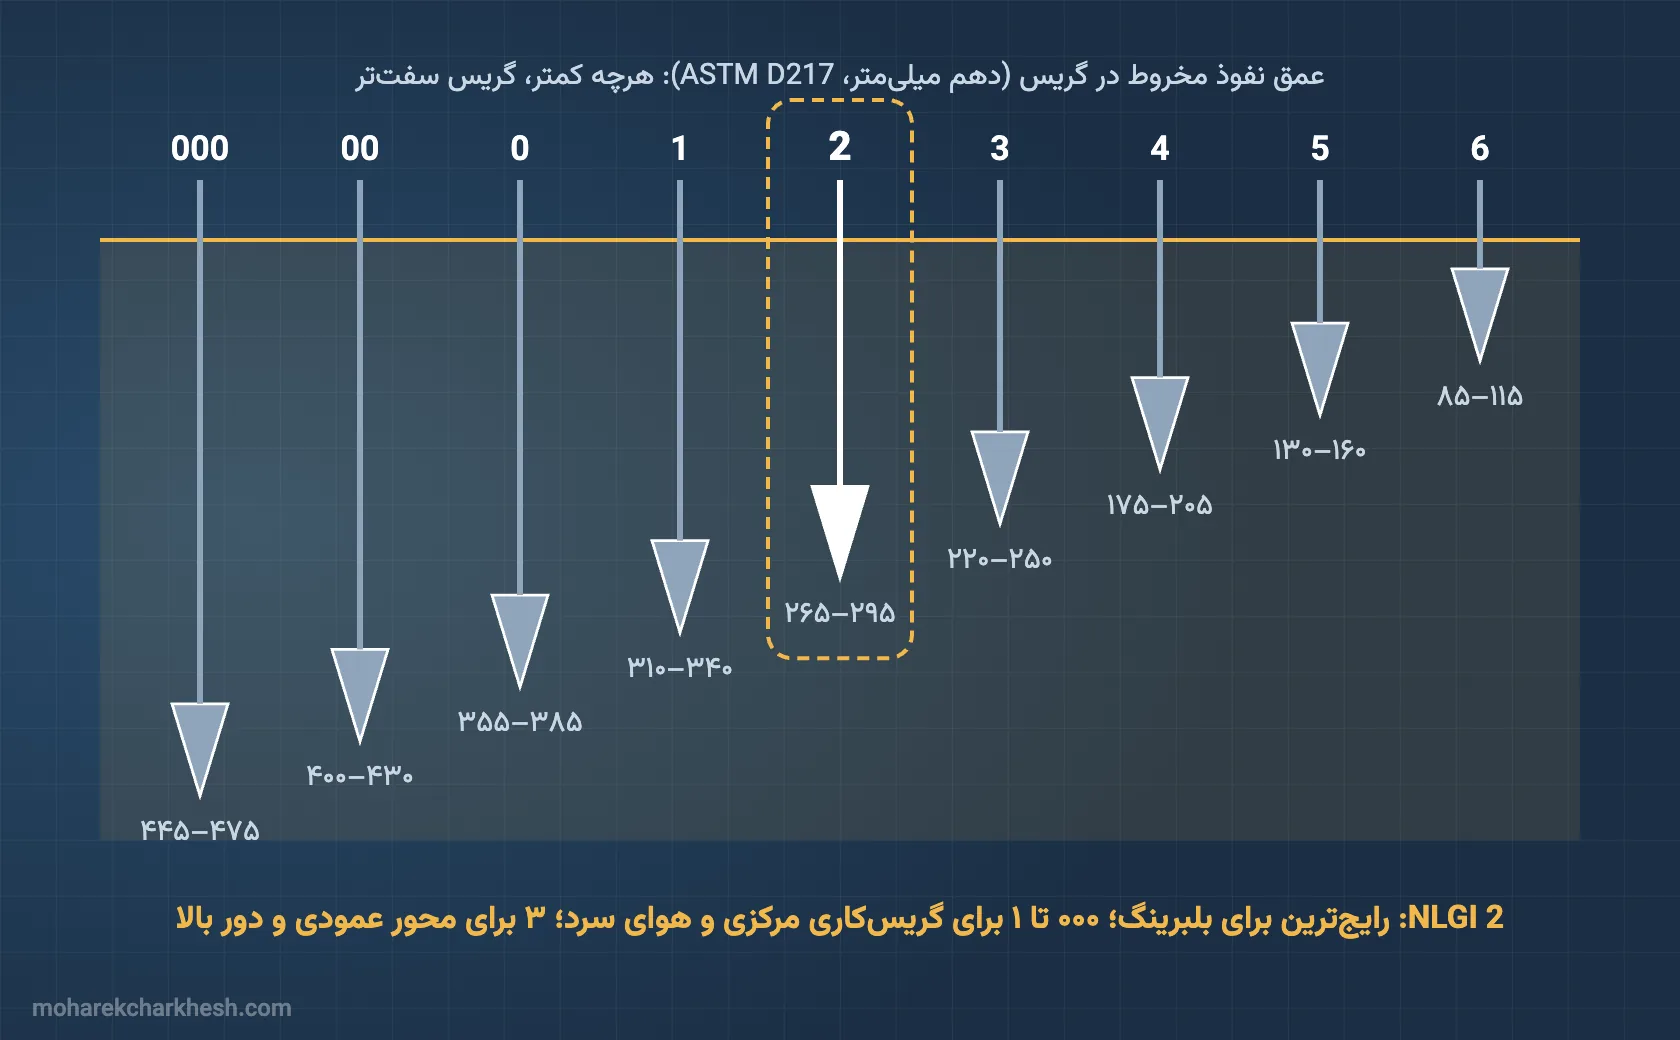
گرید NLGI سفتی گریس را نشان میدهد و با آزمون نفوذ مخروط (ASTM D217) اندازهگیری میشود: مخروطی استاندارد روی گریس رها میشود و عمق فرورفتنش به دهم میلیمتر خوانده میشود. هرچه مخروط کمتر فرو برود، گریس سفتتر است.
| گرید NLGI | عمق نفوذ (۰٫۱ میلیمتر) | حالت | کاربرد رایج |
|---|---|---|---|
| 000 و 00 | ۴۴۵ تا ۴۷۵ و ۴۰۰ تا ۴۳۰ | نیمهروان | گیربکسهای بسته، سیستمهای گریسکاری مرکزی |
| 0 و 1 | ۳۵۵ تا ۳۸۵ و ۳۱۰ تا ۳۴۰ | نرم | هوای سرد، سیستمهای مرکزی، رولبرینگهای پرسرعت در گریسکاری مداوم |
| 2 | ۲۶۵ تا ۲۹۵ | مثل کره | بیشتر بلبرینگها و رولبرینگها |
| 3 | ۲۲۰ تا ۲۵۰ | سفت | محورهای عمودی، دور بالا، ارتعاش |
| 4 تا 6 | ۸۵ تا ۲۰۵ | خیلی سفت تا قالبی | کاربردهای خاص، آببندی |
عدد آخر نام بیشتر گریسها همین گرید است؛ مثلاً در SKF LGMT 2 یا Shell Gadus S2 V100 2، عدد ۲ یعنی NLGI 2.
نوع صابون (غلیظکننده) را بشناسید
| غلیظکننده | ویژگی | کاربرد |
|---|---|---|
| لیتیوم | همهمنظوره، پایداری مکانیکی خوب، مقاومت متوسط در برابر آب؛ معمولاً تا حدود ۱۲۰ درجه | رایجترین گریس بلبرینگ؛ الکتروموتور، پمپ، فن |
| لیتیوم کمپلکس | دمای کار بالاتر (حدود ۱۵۰ درجه) و نقطهی قطرهای بالاتر | توپی چرخ، تجهیزات داغتر، کاربرد عمومی سنگین |
| کلسیم | مقاومت عالی در برابر آب؛ نوع معمولی برای دمای پایین (حدود ۶۰ درجه) | محیط مرطوب، تجهیزات کشاورزی، پمپ آب |
| کلسیم سولفونات کمپلکس | مقاومت عالی در برابر آب، زنگ و بار سنگین | صنایع فولاد، معدن، محیطهای خیس و پرضربه |
| آلومینیوم کمپلکس | مقاوم در برابر آب، چسبنده | صنایع غذایی (نوع H1)، محیط مرطوب |
| پلیاوره | عمر طولانی، دمای بالا، کمصدا | الکتروموتورها، بلبرینگهای آببندیشدهی مادامالعمر |
| سدیم | در آب حل میشود | فقط محیط کاملاً خشک؛ امروزه کمتر استفاده میشود |
| بنتون (خاک رس) | ذوب نمیشود؛ حد دما را روغن پایه تعیین میکند | دمای بالا با دور کم، کورهها |
ویسکوزیتهی روغن پایه؛ مهمتر از آنچه فکر میکنید
گرید NLGI فقط سفتی گریس را میگوید، اما فیلم روغنی که ساچمه یا غلتک را از مسیر غلتش جدا میکند، از روغن پایه ساخته میشود. ویسکوزیتهی روغن پایه (به سانتیاستوکس در ۴۰ درجه) باید با دور و بار هماهنگ باشد:
- دور بالا و بار سبک (الکتروموتور، فن، اسپیندل): روغن پایهی رقیقتر، معمولاً حدود ۷۰ تا ۱۵۰ سانتیاستوکس.
- بار سنگین و دور کم (نوار نقاله، سنگشکن، آسیاب): روغن پایهی غلیظتر، حدود ۲۰۰ تا ۴۶۰ سانتیاستوکس و بیشتر.
روغن پایهی خیلی رقیق در بار سنگین فیلم کافی نمیسازد و سطوح فلزی با هم تماس پیدا میکنند؛ روغن پایهی خیلی غلیظ در دور بالا اصطکاک داخلی و دما را بالا میبرد. عددی که بعد از V در نام گریسهایی مثل Gadus S2 V220 میآید، همین ویسکوزیتهی روغن پایه است.
نوع روغن پایه هم مهم است: روغن معدنی برای بیشتر کاربردها کافی است؛ روغنهای سنتتیک مثل PAO و استر محدودهی دمای کار گستردهتری دارند و برای سرمای شدید یا دمای بالا و فاصلهی گریسکاری طولانی مناسبترند.
افزودنیها: EP، ضدزنگ و روانکار جامد
- EP (فشارپذیر): در بار سنگین و ضربهای، لایهی محافظی روی فلز میسازد. «EP2» یعنی گریس فشارپذیر با گرید NLGI 2. در دور بالا و بار سبک، گریس بدون EP اغلب انتخاب بهتری است.
- ضدزنگ و ضداکسید: عمر گریس و بلبرینگ را در محیط مرطوب و داغ بیشتر میکنند.
- مولیبدن و گرافیت: برای حرکتهای کند، نوسانی و ضربهای مثل پینها و بوشها مفیدند، اما برای بلبرینگهای پرسرعت توصیه نمیشوند.
انتخاب سریع گریس بر اساس کاربرد
| کاربرد | گریس پیشنهادی |
|---|---|
| الکتروموتور و فن | پلیاوره یا لیتیوم، NLGI 2 یا 3، روغن پایهی حدود ۷۰ تا ۱۲۰ سانتیاستوکس، کمصدا |
| پمپ و کاربرد عمومی | لیتیوم یا لیتیوم کمپلکس، NLGI 2، روغن پایهی حدود ۱۰۰ سانتیاستوکس |
| نوار نقاله، سنگشکن، سرند | لیتیوم کمپلکس یا کلسیم سولفونات EP2، روغن پایهی ۲۲۰ تا ۴۶۰ سانتیاستوکس |
| محیط مرطوب و شستشو | کلسیم سولفونات کمپلکس یا آلومینیوم کمپلکس |
| صنایع غذایی | گریس خوراکی با تأییدیهی H1 |
| دمای بالا | پلیاوره، لیتیوم کمپلکس یا بنتون با روغن پایهی سنتتیک |
| هوای خیلی سرد | روغن پایهی سنتتیک (PAO یا استر)، NLGI 1 یا 2 |
برای نمونه، SKF LGMT 2 گریس همهمنظورهی لیتیومی برای کاربرد عمومی است و گریسهای Shell، SKF، Mobil، Total، بهران، ایرانول و نفت پارس هر کدام برای کاربردهای بالا مدل مشخصی دارند. کاتالوگ هر برند در صفحهی همان برند در دسترس است و همهی مدلها را در دستهی گریس میتوانید ببینید.
چه مقدار گریس و هر چند وقت؟
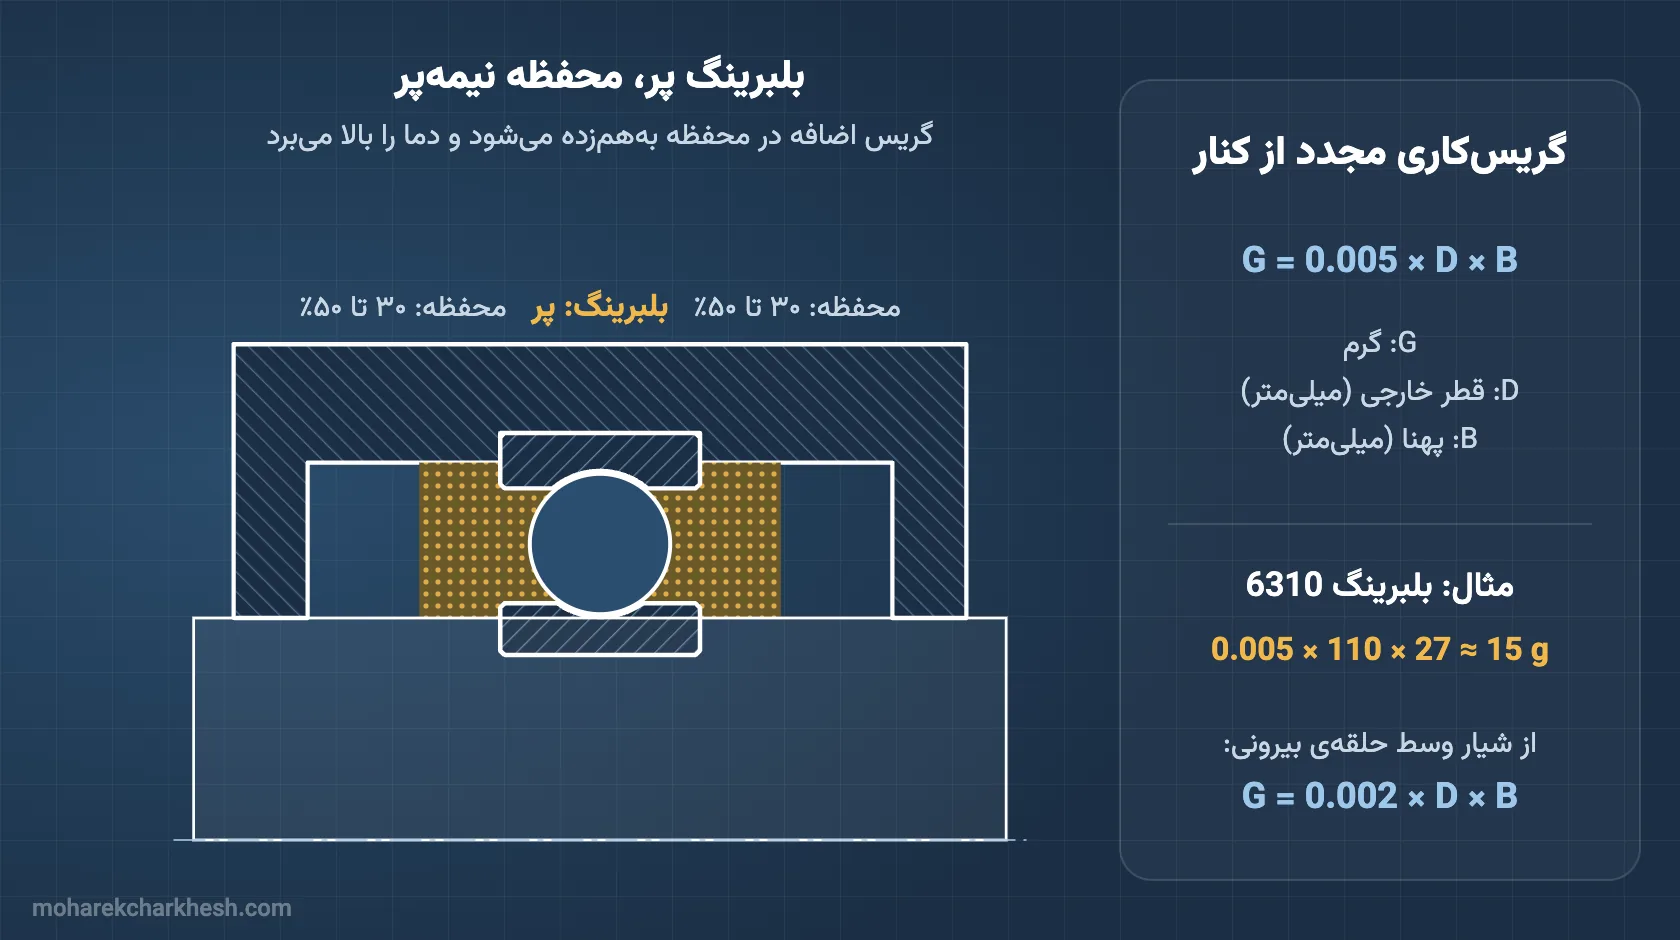
- پر کردن اولیه: قاعدهی رایج سازندگان این است که فضای آزاد خود بلبرینگ پر شود و فضای خالی محفظه حدود ۳۰ تا ۵۰ درصد. در دورهای خیلی بالا محفظه را کمتر پر کنید؛ در دورهای خیلی کم میتوان بیشتر پر کرد.
- گریسکاری مجدد: مقدار تقریبی از کنار بلبرینگ برابر است با 0.005 × D × B گرم (D قطر خارجی و B پهنا به میلیمتر). مثلاً برای بلبرینگ ۶۳۱۰ با ابعاد ۵۰ × ۱۱۰ × ۲۷، حدود ۱۵ گرم.
- فاصلهی گریسکاری: به دور، اندازه، دما و آلودگی بستگی دارد. یک قاعدهی شناختهشده: برای هر ۱۵ درجه افزایش دمای کار بالاتر از ۷۰ درجه، فاصلهی گریسکاری تقریباً نصف میشود.
- گریس اضافه ضرر دارد: گریس زیادی در بلبرینگ بههمزده میشود، دما را بالا میبرد و گریس را زودتر خراب میکند. اگر محفظه راه خروج گریس کهنه دارد، آن را هنگام گریسکاری باز کنید.
کمی بالا رفتن دما بلافاصله بعد از گریسکاری طبیعی است و پس از چند ساعت کار، وقتی گریس اضافه کنار رفت، دما به حالت عادی برمیگردد. اگر دما پایین نیامد، مقدار گریس یا نوع آن را بررسی کنید.
گریسها را با هم مخلوط نکنید
همهی گریسها با هم سازگار نیستند. مخلوط دو غلیظکنندهی ناسازگار، مثلاً بعضی گریسهای لیتیومی با پلیاوره، ممکن است نرم و روان شود یا سفت و دلمه ببندد و روانکاری را از بین ببرد. اگر نوع گریس را عوض میکنید، تا جای ممکن گریس قبلی را کامل خارج کنید و در هفتههای اول فاصلهی گریسکاری را کوتاهتر بگیرید.
بلبرینگهای آببندیشده (2RS و ZZ)
بلبرینگهایی که دو طرفشان آببند یا محافظ دارد، در کارخانه با مقدار و نوع مناسب گریس پر شدهاند و معمولاً تا پایان عمر نیازی به گریسکاری ندارند. سعی نکنید از کنار آببند به آنها گریس تزریق کنید؛ این کار آببند را خراب میکند. دربارهی انتخاب نوع آببند بلبرینگ در راهنمای انتخاب بلبرینگ و دربارهی تفاوت روانکاری بلبرینگ و رولبرینگ در مقالهی تفاوت بلبرینگ و رولبرینگ بیشتر بخوانید.


