


«گریس نسوز» نام یک استاندارد یا یک نوع مشخص گریس نیست؛ در بازار به هر گریسی گفته میشود که برای دمای بالاتر از گریسهای معمولی ساخته شده است. آنچه واقعاً تعیین میکند یک گریس در بلبرینگ داغ دوام میآورد یا نه، محدودهی دمای کاری است که سازنده برای آن اعلام میکند، نه عددی که روی برچسب درشت نوشته شده و نه رنگ گریس. گریسهای دمای بالای بلبرینگ در کاتالوگ سازندگان معمولاً تا ۱۴۰ تا ۱۸۰ درجهی سانتیگراد کار میکنند و گریسهای تفلونی (PTFE با روغن PFPE) تا حدود ۲۴۰ تا ۲۶۰ درجه. نقطهی قطرهای دمای کار نیست: دمایی است که گریس در آن روان میشود و از کار میافتد.
در این راهنما توضیح دادهایم این دو عدد چه فرقی دارند، چرا ادعای «گریس ۵۰۰ درجه» یا «گریس ۱۰۰۰ درجه» دربارهی گریس بلبرینگ درست نیست، چه چیزی گریس را در دمای بالا سرپا نگه میدارد و گریسهای دمای بالای SKF و شل که در سایت هست، هرکدام تا چند درجه کار میکنند. عددها از کاتالوگ گریسهای SKF، کاتالوگ بلبرینگ SKF، برگههای فنی گریسهای Shell Gadus و راهنمای گریسهای سازندگان دیگر در کتابخانهی کاتالوگها آمده است. انتخاب کلی گریس، یعنی صابون، روغن پایه و گرید NLGI، موضوع راهنمای انتخاب گریس بلبرینگ و رولبرینگ است و اینجا فقط از زاویهی دما به آن نگاه میکنیم.
«نسوز» یعنی چه؟ عددی که باید دنبالش بگردید
هیچ استانداردی گریس را «نسوز» یا «حرارتی» طبقهبندی نمیکند. سازندگان معتبر به جای این واژهها، برای هر گریس محدودهی دمای کار میدهند؛ مثلاً SKF برای LGMT 2، گریس همهمنظورهی لیتیومی، منفی ۳۰ تا ۱۲۰ درجه و برای LGHP 2، گریس پلیاورهی الکتروموتور، منفی ۴۰ تا ۱۵۰ درجه اعلام میکند. همین عدد بالایی است که باید با دمای بلبرینگ مقایسه شود.
دو نکته را از همین ابتدا در نظر داشته باشید:
- دمای بلبرینگ مهم است، نه دمای محیط. بلبرینگ فن کوره ممکن است در هوای ۸۰ درجه کار کند، اما خود رینگها به خاطر اصطکاک و گرمایی که از شفت میرسد، داغتر باشند. دمای رینگ بیرونی یا محفظه را اندازه بگیرید.
- هر سازنده حدها را به روش خودش میسنجد. کاتالوگ بلبرینگ SKF صریحاً میگوید تعریف حد دمای کارایی در سطح بینالمللی استاندارد نشده و عدد سازندگان دیگر را باید با دقت تفسیر کرد. پس دو گریس با عدد بالایی یکسان، الزاماً عمر یکسانی در آن دما ندارند.
کلوبر (Klüber) هم در راهنمای گریسهای بلبرینگش توصیه میکند محدودهی دمای کار گریس «با فاصلهی زیاد» بالاتر از دمای کار بلبرینگ باشد. یعنی گریسی که حد بالایش ۱۴۰ درجه است، برای بلبرینگی که پیوسته روی ۱۳۵ درجه کار میکند، انتخاب مطمئنی نیست.
نقطهی قطرهای دمای کار نیست
در برگهی فنی هر گریس عددی به نام نقطهی قطرهای (Dropping point) هست که معمولاً بسیار بالاتر از دمای کار است: ۱۸۰ درجه برای LGMT 2 و دستکم ۳۰۰ درجه برای LGHB 2. بسیاری از فروشندگان همین عدد را به عنوان «تحمل حرارتی» گریس اعلام میکنند و این بزرگترین منشأ اشتباه در خرید گریس نسوز است.
نقطهی قطرهای در آزمونی مثل ISO 2176 (که SKF به کار میبرد) یا ASTM D566 اندازه گرفته میشود: نمونهی گریس را در فنجان کوچکی با سوراخ ته آن گرم میکنند و دمایی که اولین قطره از آن میچکد، نقطهی قطرهای است. کاتالوگ بلبرینگ SKF این عدد را حد بالای دما (HTL) مینامد: دمایی که گریس در آن سفتیاش را از دست میدهد و مایع میشود. کلوبر هم نقطهی قطرهای را آزمون «از دست رفتن سفتی و تجزیه» میداند، نه آزمون عمر گریس.
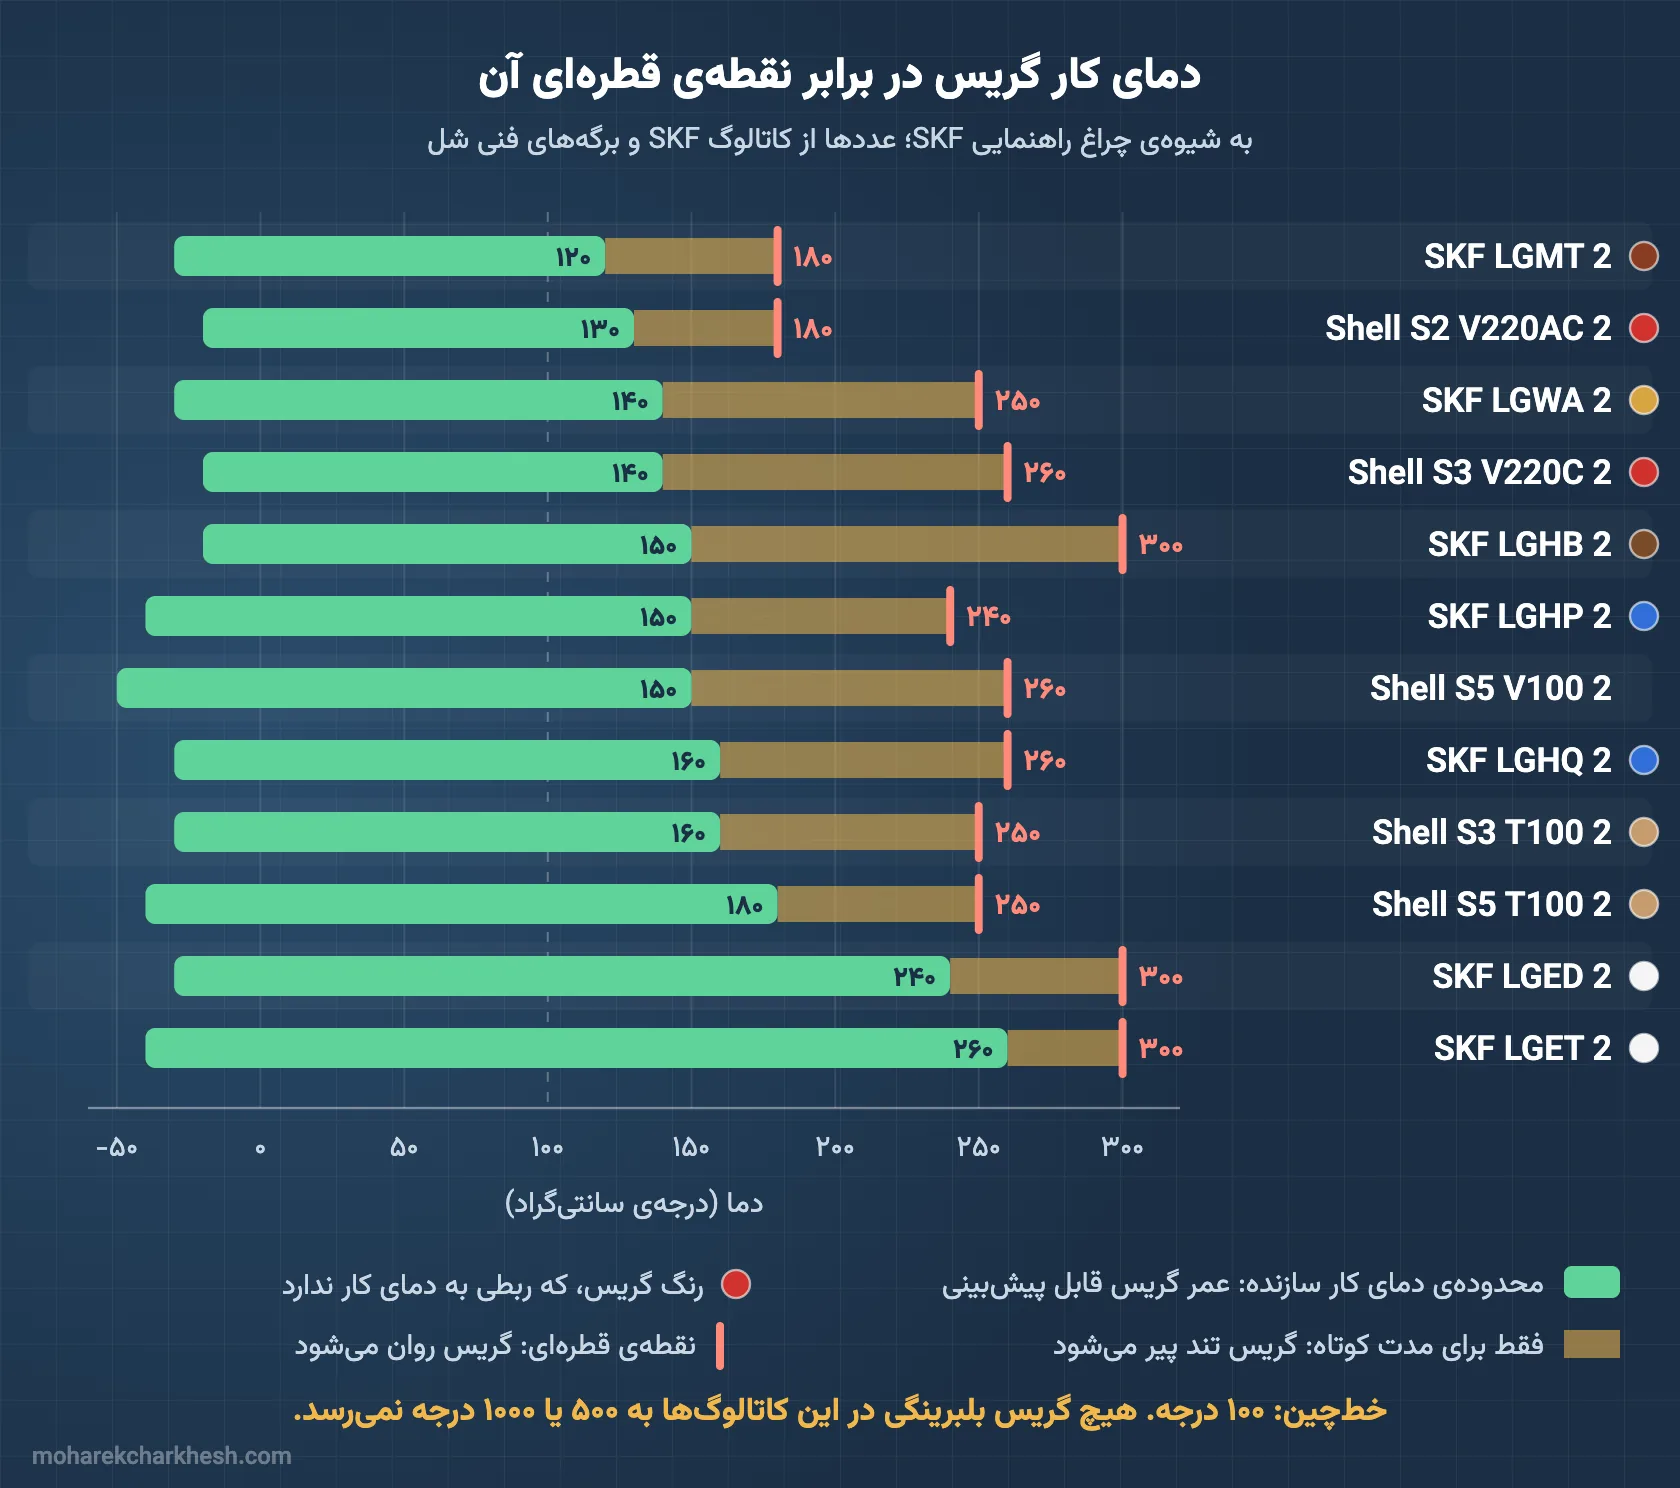
به زبان ساده، نقطهی قطرهای دمایی است که گریس دیگر گریس نیست. بلبرینگ خیلی پیش از رسیدن به آن دچار مشکل میشود، چون روغن پایه در دمای بالا سریع اکسید میشود، تبخیر میشود و گریس سفت یا کربنی میشود. عدد مفید برای انتخاب، حد بالای محدودهی دمای کار است که در نمودار زیر با رنگ سبز دیده میشود.
چراغ راهنمایی SKF: سبز، زرد و قرمز
SKF برای توضیح رفتار گریس در دماهای مختلف از مفهومی به نام چراغ راهنمایی (Traffic light concept) استفاده میکند که هم در کاتالوگ گریسها و هم در کاتالوگ بلبرینگ آن آمده است:
- ناحیهی سبز: بین حد پایین کارایی و حد بالای کارایی در دمای بالا (HTPL). در این ناحیه گریس کارش را مطمئن انجام میدهد و عمر آن قابل پیشبینی است. SKF حد HTPL را با آزمون عمر گریس R0F روی بلبرینگ واقعی تعیین میکند و عدد بالای «دمای کار» در جدولهای آن همین حد است.
- ناحیهی زرد (کهربایی): بین HTPL و حد بالای دما (HTL، یعنی نقطهی قطرهای). به گفتهی SKF، بالاتر از HTPL گریس با سرعتی فزاینده خراب میشود و دماهای این ناحیه فقط برای دورههای بسیار کوتاه مجازند.
- ناحیهی قرمز: بالاتر از HTL. خطر از دست رفتن خواص گریس و آسیب بلبرینگ وجود دارد؛ این ناحیه را نباید استفاده کرد.
در سمت سرد هم یک ناحیهی زرد هست: گریس آنقدر سفت میشود که روغن کافی پس نمیدهد و گشتاور راهاندازی بالا میرود. SKF یادآوری میکند که گریس در یک دمای مشخص ناگهان عوض نمیشود و همیشه یک ناحیهی گذار وجود دارد.
سازندگان دیگر هم دو عدد جداگانه میدهند. شفلر در راهنمای گریسهای Arcanol برای گریس Arcanol TEMP200 (تفلون با روغن آلکوکسیفلوئورو) «دمای حدی پیوسته» ۲۰۰ درجه و محدودهی دمای کار منفی ۳۰ تا ۲۶۰ درجه اعلام میکند. عدد ۲۶۰ در کنار ۲۰۰ همان فرقی را نشان میدهد که SKF با ناحیهی سبز و زرد توضیح میدهد. برگههای فنی شل هم برای بعضی گریسها عدد جداگانهای برای دمای کوتاهمدت دارند: Gadus S3 V220C 2 منفی ۲۰ تا ۱۴۰ درجه و برای مدت کوتاه تا ۱۵۰ درجه.
گریس ۵۰۰ درجه و ۱۰۰۰ درجه: آیا چنین گریس بلبرینگی هست؟
جستوجوی «گریس نسوز ۵۰۰ درجه» و «گریس نسوز ۱۰۰۰ درجه» زیاد است، اما در کاتالوگهای گریس بلبرینگی که در اختیار داریم، هیچ گریس بلبرینگی برای کار پیوسته در چنین دمایی معرفی نشده است:
- بالاترین حد دمای کار در کاتالوگ گریسهای SKF متعلق به LGET 2 است: ۲۶۰ درجه.
- کلوبر مینویسد حد بالای دمای کار گریسهای دمای بالای این شرکت در حال حاضر حدود ۳۰۰ درجه است و برای روانکاری مادامالعمر، دمای کار باید خیلی کمتر از آن باشد.
- در راهنمای انتخاب مولیکوت (MOLYKOTE)، بالاترین عدد برای گریس بلبرینگ متعلق به MOLYKOTE 41 است: منفی ۲۰ تا ۲۹۰ درجه.
عددهای چندصد درجهای در همین راهنمای مولیکوت هم دیده میشوند، اما در بخش اتصالات پیچی و مونتاژ و برای خمیرها (Paste): مثلاً MOLYKOTE 1000 Paste برای بستن پیچ و مهره تا ۶۵۰ درجه و MOLYKOTE HSC Plus Paste تا ۱۱۰۰ درجه. اینها خمیرهای ضدگیرپاژ هستند که روی رزوهی پیچ زده میشوند تا پیچ در دمای بالا نچسبد و بعداً باز شود. محصولی دیگر برای کاری دیگرند و جای گریس بلبرینگ را نمیگیرند؛ بلبرینگ در حال چرخش به فیلم روغنی نیاز دارد که در آن دماها وجود ندارد.
پس اگر روی بستهی گریسی برای بلبرینگ «۵۰۰ درجه» نوشته شده، احتمالاً یا نقطهی قطرهای را به جای دمای کار نوشتهاند یا عدد هیچ برگهی فنی پشتش نیست. نام دقیق گریس را پیدا کنید و محدودهی دمای کار را از برگهی فنی سازنده بخوانید.
چه چیزی گریس را در دمای بالا نگه میدارد؟
گریس از روغن پایه، غلیظکننده (صابون) و افزودنیها ساخته میشود و کاتالوگ SKF میگوید محدودهی دمای کار گریس بیشتر به همین سه بستگی دارد. در دمای بالا هر سه باید کارشان را انجام دهند.
غلیظکننده
صابون باید در دمای بالا ساختارش را نگه دارد و روغن را رها نکند. گریس لیتیومی ساده، رایجترین گریس بلبرینگ، معمولاً تا حدود ۱۲۰ تا ۱۳۰ درجه اعلام میشود. غلیظکنندههایی که در کاتالوگ سازندگان برای دمای بالاتر آمدهاند:
- لیتیوم کمپلکس: در جدول غلیظکنندههای شل، رتبهی دمای بالای آن ۴ از ۵ است، در برابر ۲ برای لیتیوم ساده. نمونهها: SKF LGWA 2 و Shell Gadus S3 V220C 2، هر دو تا ۱۴۰ درجه.
- کلسیم سولفونات کمپلکس: نقطهی قطرهای بالا و مقاومت زیاد در برابر آب و بار؛ SKF گریسهای LGHB 2 و LGHC 2 را برای غلتکهای نورد و ریختهگری پیوسته معرفی میکند. این گریسها در دستهی گریس پایه کلسیم هستند.
- پلیاوره: غلیظکنندهی غیرصابونی که به گفتهی شل، خودش اکسید شدن را تسریع نمیکند. حرف T در نام گریسهای Shell Gadus یعنی «کارایی در دمای خیلی بالا با غلیظکنندهی پلیاوره»: S3 T100 2 تا ۱۶۰ و S5 T100 2 تا ۱۸۰ درجه. گریسهای SKF از این خانواده، LGHP 2 و LGHQ 2، را در گریس پلیاوره میبینید.
- تفلون (PTFE) با روغن PFPE: برای دماهای بسیار بالا. SKF LGET 2 تا ۲۶۰ و LGED 2 تا ۲۴۰ درجه؛ کلوبر هم گریس PFPE با PTFE خود را برای کاربردهای تا ۲۶۰ درجه معرفی میکند. این گریسها در گریس پایه تفلون هستند.
روغن پایه
بخش اصلی روانکاری را روغن پایه انجام میدهد و در دمای بالا اولین جزئی است که آسیب میبیند: رقیق میشود، تبخیر میشود و اکسید میشود. روغنهای سنتتیک، مثل PAO در Shell Gadus S5 V100 2 و S5 T100 2 یا PFPE در گریسهای تفلونی SKF، محدودهی دمای گستردهتری از روغن معدنی دارند. کلوبر هم مینویسد گریسهای دمای بالای آن از روغنهای پایهی پایدار در برابر حرارت، ترجیحاً سنتتیک، ساخته میشوند.
چون روغن در دمای بالا رقیقتر میشود، گریسهای دمای بالا اغلب روغن پایهی غلیظتری دارند؛ برای مثال ۴۰۰ و ۴۶۰ سانتیاستوکس در گریسهای تفلونی SKF.
افزودنیها و پایداری در برابر اکسید شدن
افزودنی ضداکسید سرعت پیر شدن گریس را کم میکند. اما دربارهی افزودنیهای فشارپذیر (EP) احتیاط لازم است: کاتالوگ بلبرینگ SKF میگوید افزودنیهای EP از نوع گوگرد-فسفر در حضور رطوبت ممکن است به عمر خستگی بلبرینگ آسیب بزنند و در دمای بالای ۸۰ درجه، روانکار دارای EP فقط پس از آزمایش دقیق باید استفاده شود. به گفتهی SKF، گریسهای خودش آزمایش شدهاند و تا HTPL قابل استفادهاند.
رنگ گریس نشانهی نسوز بودن نیست
جستوجوی «گریس قرمز نسوز» نشان میدهد بسیاری رنگ را نشانهی دمای کار میدانند. رنگ گریس را رنگدانه یا ترکیب اجزای آن تعیین میکند و سازندگان هیچ استانداردی برای ارتباط رنگ و دما ندارند. نمونههایی از همین گریسها:
- شل در کلید نامگذاری Gadus میگوید حرف C یعنی «گریس رنگی». Gadus S2 V220AC 2 (لیتیوم-کلسیم) و Gadus S3 V220C 2 (لیتیوم کمپلکس) هر دو قرمزند؛ اولی تا ۱۳۰ درجه کار میکند و نقطهی قطرهایاش ۱۸۰ است، دومی تا ۱۴۰ درجه با نقطهی قطرهای ۲۶۰.
- SKF LGHP 2 و LGHQ 2 آبیاند؛ LGMT 2، گریس همهمنظورهی ۱۲۰ درجه، قهوهای مایل به قرمز است.
- گریسهای تفلونی SKF سفیدند، اما گریس سفید بودن به معنای دمای بالا یا خوراکی بودن نیست؛ این موضوع را در مقالهی گریس خوراکی هم توضیح دادهایم.
- گریسهای مشکی معمولاً روانکار جامد مثل مولیبدن دیسولفید یا گرافیت دارند: Gadus S3 V460D 2 (حرف D یعنی افزودنی جامد) تا ۱۴۰ درجه و SKF LGEM 2 تا ۱۲۰ درجه. مشکی بودن هم نشانهی دمای بالا نیست.
برای خرید گریس نسوز، نام کامل گریس و محدودهی دمای کار آن را مبنا قرار دهید، نه رنگ.
جدول گریسهای دمای بالای SKF و شل
جدول زیر گریسهایی را که در سایت هست و سازنده برای دمای بالا معرفی میکند، از کم به زیاد بر اساس حد بالای دمای کار مرتب کرده است. LGMT 2 برای مقایسه در انتها آمده است. ستون دمای کار عدد سازنده است؛ عددهای SKF از کاتالوگ گریسهای آن و عددهای شل از برگههای فنی Gadus. در نقطهی قطرهای، «دستکم» یعنی سازنده حداقل را اعلام کرده است. هر نام به صفحهی همان گریس لینک شده و همهی مشخصات فنی آن در صفحه هست.
| گریس | غلیظکننده | روغن پایه (ویسکوزیته در ۴۰ درجه، سانتیاستوکس) | دمای کار (درجهی سانتیگراد) | نقطهی قطرهای |
|---|---|---|---|---|
| SKF LGWA 2 | لیتیوم کمپلکس | معدنی، ۲۵۰ | منفی ۳۰ تا ۱۴۰؛ لحظهای تا ۲۲۰ | دستکم ۲۵۰ درجه |
| Shell Gadus S3 V220C 2 | لیتیوم کمپلکس | معدنی، ۲۲۰ | منفی ۲۰ تا ۱۴۰؛ کوتاهمدت تا ۱۵۰ | ۲۶۰ درجه |
| Shell Gadus S3 V460D 2 | لیتیوم کمپلکس با روانکار جامد | معدنی، ۴۶۰ | منفی ۲۰ تا ۱۴۰؛ کوتاهمدت تا ۱۵۰ | بالای ۲۴۰ درجه |
| SKF LGHC 2 | کلسیم سولفونات کمپلکس | معدنی، ۴۵۰ | منفی ۲۰ تا ۱۴۰ | دستکم ۳۰۰ درجه |
| SKF LGFG 2 (خوراکی) | کلسیم سولفونات کمپلکس | معدنی، ۱۵۰ | منفی ۳۰ تا ۱۴۰ | دستکم ۲۸۰ درجه |
| SKF LGHB 2 | کلسیم سولفونات کمپلکس | معدنی، ۴۲۵ | منفی ۲۰ تا ۱۵۰ | دستکم ۳۰۰ درجه |
| SKF LGHP 2 | پلیاوره | معدنی، ۹۶ | منفی ۴۰ تا ۱۵۰ | دستکم ۲۴۰ درجه |
| Shell Gadus S5 V100 2 | لیتیوم کمپلکس | سنتتیک، ۱۰۰ | منفی ۵۰ تا ۱۵۰؛ کوتاهمدت تا ۲۰۰ | ۲۶۰ درجه |
| SKF LGHQ 2 | پلیاوره | معدنی، ۱۱۰ | منفی ۳۰ تا ۱۶۰ | دستکم ۲۶۰ درجه |
| Shell Gadus S3 T100 2 | پلیاوره (دیاوره) | معدنی، ۱۰۰ | منفی ۳۰ تا ۱۶۰؛ با احتیاط تا ۱۸۰ | ۲۵۰ درجه |
| Shell Gadus S5 T100 2 | پلیاوره (دیاوره) | سنتتیک، ۱۰۰ | منفی ۴۰ تا ۱۸۰؛ با احتیاط تا ۲۰۰ | ۲۵۰ درجه |
| SKF LGED 2 (خوراکی) | PTFE (تفلون) | سنتتیک PFPE، ۴۶۰ | منفی ۳۰ تا ۲۴۰ | دستکم ۳۰۰ درجه |
| SKF LGET 2 | PTFE (تفلون) | سنتتیک PFPE، ۴۰۰ | منفی ۴۰ تا ۲۶۰ | دستکم ۳۰۰ درجه |
| SKF LGMT 2 (برای مقایسه) | لیتیوم | معدنی، ۱۱۰ | منفی ۳۰ تا ۱۲۰ | دستکم ۱۸۰ درجه |
عدد «لحظهای تا ۲۲۰» برای LGWA 2 از پانویس جدول انتخاب SKF است و «با احتیاط» در دو گریس T شل یعنی شل استفاده تا آن دما را فقط با کوتاه کردن فاصلهی گریسکاری مجاز میداند. هیچکدام دمای کار پیوسته نیستند. گریسهای دیگر شل از خانوادهی S2 با غلیظکنندهی لیتیوم را در گریسهای لیتیومی شل و همهی برندها را در دستهی گریس میبینید.
در دمای بالا، گریسکاری را زودتر انجام دهید
حتی در ناحیهی سبز، گرما گریس را زودتر پیر میکند. کاتالوگ بلبرینگ SKF برای تنظیم فاصلهی گریسکاری میگوید به ازای هر ۱۵ درجه دمای کار بالاتر از ۷۰ درجه، فاصلهی گریسکاری را نصف کنید، تا حد بالای دما. شفلر هم در راهنمای Arcanol همین قاعده را میدهد: ۱۵ درجه دمای بیشتر، عمر گریس را تقریباً نصف میکند؛ هرچند در گریسهای باکیفیت این اثر بیشتر بالاتر از دمای حدی پیوستهی گریس دیده میشود.
یک مثال ساده: اگر بلبرینگی در ۷۰ درجه هر ۴ ماه گریس میخواهد، همان بلبرینگ در ۱۰۰ درجه، یعنی دو بار ۱۵ درجه بیشتر، حدود هر ماه گریس لازم دارد. محاسبهی مقدار و فاصلهی گریسکاری را در راهنمای گریسکاری بلبرینگ آوردهایم.
یادتان باشد گریس زیاد هم بلبرینگ را داغ میکند. اگر بلبرینگ بیدلیل روشنی داغ است، پیش از عوض کردن گریس، علت را پیدا کنید؛ مقالهی علت داغ کردن بلبرینگ مراحل بررسی را توضیح میدهد. وقتی نوع گریس را عوض میکنید، گریس قبلی را تا جای ممکن کامل خارج کنید، چون همهی غلیظکنندهها با هم سازگار نیستند.
انتخاب گریس برای بلبرینگ داغ
کاتالوگ گریسهای SKF برای هر گریس دمای بالا نمونهی کاربرد هم آورده است. از این نمونهها برای شروع انتخاب استفاده کنید، اما دمای واقعی بلبرینگ، دور، بار و آب را هم در نظر بگیرید:
- الکتروموتورها و فنها: SKF گریس LGHP 2 را برای الکتروموتورها و فنهای دمای بالا و LGHQ 2 را به عنوان گریس الکتروموتور معرفی میکند؛ LGWA 2 هم برای فن و الکتروموتور در محدودهی دمای گسترده آمده است. شل گریس S5 V100 2 را برای الکتروموتور، فن و پمپ تا دمای بلبرینگ ۱۵۰ درجه پیشنهاد میکند. بلبرینگ موتورها را در مقالهی بلبرینگ الکتروموتور بررسی کردهایم.
- صنایع فولاد و ریختهگری: SKF گریسهای LGHB 2 و LGHC 2 را برای غلتکهای نورد، ریختهگری پیوسته و سرندهای لرزان نام میبرد. شل هم S3 V220C 2 را برای ریختهگری پیوسته، سرند و سنگشکن و S3 V460D 2 را برای بلبرینگهای کندگرد و پربار معدن و فولاد معرفی میکند.
- کورهها، خشککنها و پمپ خلأ: نمونههای کاربرد LGET 2 در کاتالوگ SKF کورهها، خشککنهای نساجی و پمپهای خلأ است. برای پخت نان و صنایع غذایی، SKF گریس LGED 2 را دارد که ثبت NSF H1 هم دارد. شفلر گریس Arcanol TEMP200 خود را برای غلتکهای ماشینهای پخت و واگنهای کوره معرفی میکند. پیش از استفاده از گریس تفلونی، به گفتهی کلوبر، بلبرینگ باید کاملاً تمیز شود.
در دمای خیلی بالا، خود بلبرینگ هم حد دارد. کاتالوگ SKF برای رینگهای بلبرینگ کلاسهای پایداری ابعادی تعریف میکند: رینگهای استاندارد کلاس SN برای تا ۱۲۰ درجه پایدار شدهاند و کلاسهای S0 تا S4 برای ۱۵۰ تا ۳۵۰ درجه. بالاتر از حد پایداری، رینگ ممکن است تغییر ابعاد بدهد؛ قفسهی پلیآمید و آببند لاستیکی هم حد دمای خودشان را دارند. برای این شرایط بلبرینگهای ویژهی دمای بالا ساخته میشوند که در دستهی بلبرینگ نسوز هستند. بلبرینگ دمای بالا، گریس دمای بالا هم لازم دارد و برعکس.
اگر دمای بلبرینگ از حد بالای همهی گریسهای مناسب بیشتر است، معمولاً باید روش روانکاری عوض شود، مثلاً روغنکاری در گردش که گرما را هم میبرد، یا گرمای رسیده به بلبرینگ کم شود. این تصمیم را با سازندهی دستگاه بگیرید.
سفارش گریس نسوز
برای اینکه گریس مناسب را سریع آماده کنیم، این اطلاعات را بفرستید:
- نام کامل گریس قبلی، اگر دستگاه از قبل گریس مشخصی داشته است؛ مثلاً SKF LGHP 2 یا Shell Gadus S3 T100 2. نام را از برچسب بسته یا دفترچهی دستگاه بخوانید.
- دمای واقعی بلبرینگ، اندازهگیریشده روی رینگ بیرونی یا محفظه، نه فقط دمای محیط.
- کد بلبرینگ و دستگاه: کد کامل از روی بلبرینگ قدیمی، دور و اینکه دستگاه فن، الکتروموتور، کوره یا غلتک است.
- بستهبندی و مقدار: تیوپ، کارتریج، قوطی یا سطل، بسته به اینکه گریسکاری دستی است یا با گریسپمپ.
اطلاعات را تلفنی یا در واتساپ بفرستید؛ شمارهها در صفحهی تماس با ما هست. همهی گریسها را در دستهی گریس و کاتالوگ سازندگان را در کتابخانهی کاتالوگها ببینید.


