


کوتاه بگوییم: بلبرینگ باز را هنگام نصب کامل از گریس پر کنید، فضای خالی محفظهی کنار آن را فقط تا حدی پر کنید و در گریسکاری بعدی، طبق راهنمای SKF، از کنار بلبرینگ حدود 0.005 × D × B گرم و از سوراخ وسط رینگ بیرونی حدود 0.002 × D × B گرم گریس بزنید (D قطر خارجی و B پهنا به میلیمتر). زمان گریسکاری عدد ثابتی ندارد: به دور و اندازهی بلبرینگ، نوع آن، بار، دما و آلودگی بستگی دارد و برای هر ۱۵ درجهی سانتیگراد دمای بیشتر از ۷۰ درجه نصف میشود. گریس زیاد به همان اندازهی گریس کم ضرر دارد: بلبرینگ را داغ میکند و گریس را زودتر از کار میاندازد.
در این راهنما عددها را از کاتالوگ بلبرینگ SKF (Rolling bearings، فصل روانکاری)، راهنمای گریسهای Arcanol شرکت شفلر (FAG و INA) و کاتالوگ یاتاقانهای NSK آوردهایم و هر جا عدد مال یک سازنده است، نام آن را گفتهایم. انتخاب نوع گریس، یعنی صابون، روغن پایه و گرید NLGI، موضوع راهنمای انتخاب گریس بلبرینگ و رولبرینگ است و اینجا تکرارش نمیکنیم؛ این مقاله دربارهی مقدار و زمان و روش گریسکاری است.
چرا گریس زیاد هم به اندازهی گریس کم ضرر دارد؟
مقدار روانکاری که یک بلبرینگ واقعاً لازم دارد بسیار کم است. فیلم نازکی از روغن پایه کافی است تا ساچمه یا غلتک از مسیر غلتش جدا بماند؛ بقیهی گریس نقش مخزن را دارد و بهمرور روغنش را پس میدهد. شفلر در راهنمای گریسهایش مینویسد که گریس بیش از اندازه در بلبرینگ به آسیب میانجامد: اگر گریس اضافه راه خروج نداشته باشد، بههمزده شدن آن دما را تا جایی بالا میبرد که خود گریس خراب میشود.
از آن طرف، گریس کم یا کهنه یعنی تماس فلز با فلز و سایش. SKF هم میگوید گریس زیاد یعنی داغ کردن و هدر رفتن گریس، و گریس کم یعنی سایش و تعمیرهای زودهنگام. هر دو با دمای غیرعادی خودشان را نشان میدهند؛ برای همین در مقالهی علت داغ کردن بلبرینگ، روانکاری اولین چیزی است که بررسی میکنیم.
پر کردن بلبرینگ نو یا شستهشده
وقتی بلبرینگ باز (بدون آببند و شیلد) را نصب میکنید، یا بلبرینگی را که شستهاید دوباره سر جایش میگذارید، دو فضا را باید جدا در نظر گرفت: فضای آزاد داخل خود بلبرینگ و فضای خالی محفظه در دو طرف آن.
- داخل بلبرینگ: طبق کاتالوگ SKF، فضای آزاد بلبرینگ معمولاً هنگام نصب کامل پر میشود. شفلر هم میگوید بلبرینگ را طوری پر کنید که همهی سطوح کاری حتماً گریس بگیرند و پر کردن حدود ۹۰ درصد از فضای آزادی را توصیه میکند که با ساچمهها و قفسه تماس ندارد.
- محفظهی کنار بلبرینگ: SKF پیشنهاد میکند در محفظهای که خودتان طراحی کردهاید، فضای خالی هر طرف بلبرینگ برابر با فضای آزاد خود بلبرینگ باشد؛ و اگر قرار است از کنار گریسکاری شود، هنگام نصب حدود ۴۰ درصد این فضا را پر کنید و اگر از سوراخ وسط رینگ بیرونی، حدود ۲۰ درصد. شفلر هم میگوید محفظه را فقط تا جایی پر کنید که برای گریسی که از بلبرینگ بیرون رانده میشود جا بماند.
- دور خیلی بالا: برای بلبرینگهای پرسرعت مثل اسپیندلها، شفلر مقدار کمتری را پیشنهاد میکند: حدود ۶۰ درصد فضای آزادِ بدون تماس، یعنی حدود ۳۰ درصد کل فضای آزاد بلبرینگ.
- دور خیلی کم: شفلر برای بلبرینگهایی که حاصلضرب دور در قطر متوسطشان (n · dm) از حدود ۵۰٬۰۰۰ کمتر است، پر کردن کامل بلبرینگ و محفظه را توصیه میکند، چون اصطکاک بههمخوردن گریس در این دور ناچیز است. SKF هم برای دورهای بسیار کم که حفاظت در برابر آلودگی و زنگزدگی مهم است، پر کردن ۷۰ تا ۱۰۰ درصد محفظه را پیشنهاد میکند.
فضای آزاد یک بلبرینگ چقدر است؟
SKF برای بلبرینگهای با قفسهی فلزی رابطهی سادهای میدهد: حجم حلقهای بین قطر داخلی و خارجی را حساب کنید و حجم فولاد خود بلبرینگ را از آن کم کنید. یعنی V = π/4 × B × (D² − d²) × 10⁻³ − M / 7.8 × 10⁻³، که V حجم آزاد به سانتیمتر مکعب و M جرم بلبرینگ به کیلوگرم است. جرم گریس معمولی برای پر کردن این فضا حدود ۰٫۹ برابر همین عدد است (برای گریسهای فلوئوره حدود دو برابر).
مثال: بلبرینگ 6205 با ابعاد ۲۵ × ۵۲ × ۱۵ میلیمتر و جرم حدود ۰٫۱۳ کیلوگرم. حجم حلقهای حدود ۲۴٫۵ سانتیمتر مکعب و حجم فولاد حدود ۱۶٫۷ سانتیمتر مکعب است؛ پس فضای آزاد حدود ۷٫۸ سانتیمتر مکعب و گریس لازم برای پر کردن آن حدود ۷ گرم است.
مقدار گریس در هر بار گریسکاری: رابطهی Gp
برای گریسکاری مجدد، یعنی تزریق گریس تازه با گریسپمپ از گریسخور، SKF دو رابطه میدهد که به جای ورود گریس بستگی دارد:
- گریسکاری از کنار بلبرینگ: Gp = 0.005 × D × B
- گریسکاری از سوراخ وسط رینگ بیرونی یا داخلی: Gp = 0.002 × D × B
که Gp مقدار گریس به گرم، D قطر خارجی و B پهنای کل بلبرینگ به میلیمتر است. برای رولبرینگ مخروطی به جای B پهنای کل (T) و برای بلبرینگ و رولبرینگ کفگرد ارتفاع (H) را بگذارید. گریسکاری از وسط مقدار کمتری میخواهد، چون گریس تازه مستقیم به میان ساچمهها یا غلتکها میرسد.
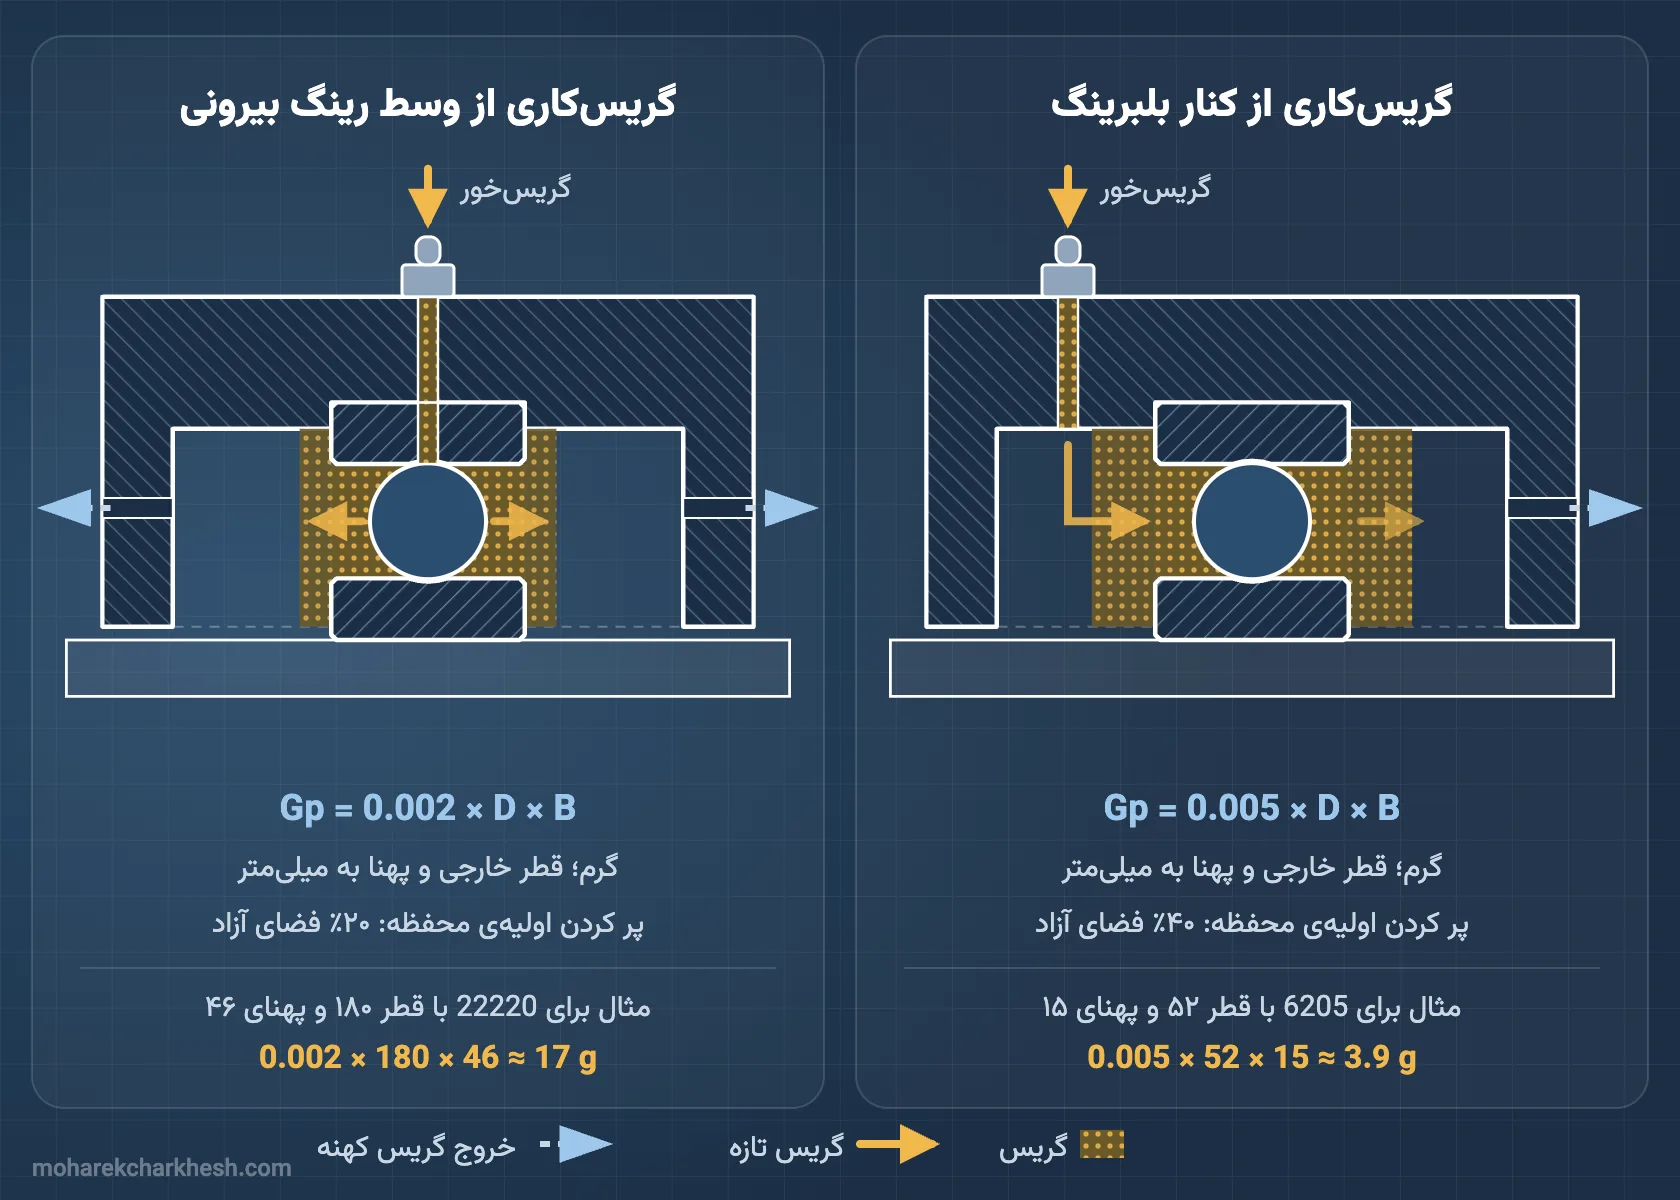
دو مثال با ابعاد واقعی:
| بلبرینگ | قطر خارجی D (میلیمتر) | پهنا B (میلیمتر) | از کنار (گرم) | از وسط رینگ (گرم) |
|---|---|---|---|---|
| 6205 (شیار عمیق) | ۵۲ | ۱۵ | حدود ۴ | حدود ۱٫۶ |
| 6310 (شیار عمیق) | ۱۱۰ | ۲۷ | حدود ۱۵ | حدود ۶ |
| 22220 (بشکهای) | ۱۸۰ | ۴۶ | حدود ۴۱ | حدود ۱۷ |
گریس هر بار فشار دادن گریسپمپ را یکبار روی ترازو وزن کنید؛ گریسپمپها با هم فرق دارند و «سه پمپ» بدون این اندازهگیری عدد بیمعنایی است.
رولبرینگهای بشکهای بزرگ، مثل رولبرینگ 22220، معمولاً با شیار و سوراخهای روانکاری در رینگ بیرونی هم ساخته میشوند (SKF این را با پسوند W33 مینویسد) تا بتوان از وسط گریسکاری کرد. ابعاد و جدولهای این رولبرینگها را در کاتالوگ و جدول ابعاد رولبرینگ بشکهای و مقالهی رولبرینگ بشکهای آوردهایم.
هر چند وقت یکبار گریسکاری کنیم؟
گریس بهمرور پیر میشود و آلودگی میگیرد. SKF فاصلهی گریسکاری (tf) را زمانی تعریف میکند که پس از آن فقط یک درصد احتمال دارد بلبرینگ به خاطر خراب شدن گریس از کار بیفتد. به گفتهی SKF، عمر گریس بیش از همه به اینها بستگی دارد:
- نوع و اندازهی بلبرینگ: رولبرینگها، بهخصوص کفگردها و رولبرینگهای بدون قفسه، گریس را زودتر مصرف میکنند.
- سرعت: با ضریب سرعت n · dm سنجیده میشود؛ n دور در دقیقه و dm قطر متوسط، یعنی نصف مجموع قطر داخلی و خارجی.
- نسبت بار: C/P، یعنی بار دینامیکی پایهی بلبرینگ تقسیم بر باری که واقعاً تحمل میکند. هرچه این نسبت کمتر باشد، بار سنگینتر و فاصلهی گریسکاری کوتاهتر است.
- دمای کار و نوع گریس.
روش SKF این است: ضریب سرعت را در ضریب نوع بلبرینگ (bf) ضرب کنید و با نسبت بار، فاصلهی گریسکاری را از نمودار کاتالوگ بخوانید. این نمودار برای بلبرینگی است که رینگ داخلیاش روی شفت افقی میچرخد، در شرایط تمیز و معمولی، با یک گریس لیتیومی خوب با روغن معدنی و در دمای کار ۷۰ درجه. مثلاً بلبرینگ 6205 که با ۳٬۰۰۰ دور در دقیقه کار میکند، قطر متوسط ۳۸٫۵ و ضریب سرعت حدود ۱۱۵٬۵۰۰ دارد؛ ضریب نوع بلبرینگ شیار عمیق ۱ است و همین عدد در نمودار خوانده میشود.
دو نکته از همین بخش کاتالوگ SKF: اول، فاصلههای بیش از ۳۰٬۰۰۰ ساعت قابل اتکا نیستند، چون از عمر خود بیشتر گریسها فراتر میروند. دوم، حد دمای عملی گریسهای معمولی ۱۰۰ درجه روی داغترین رینگ است؛ بالاتر از آن باید گریس مخصوص یا گریسکاری خودکار به کار برد، وگرنه عمر گریس خیلی کوتاه میشود.
ضریب نوع بلبرینگ و حد مناسب گریس
جدول زیر بخشی از جدول ضریبهای SKF است، با حد ضریب سرعتی که تا آن گریس هنوز انتخاب مناسبی است. اگر ضریب سرعت بلبرینگ شما از این حد بیشتر است، فاصلهی گریسکاری آنقدر کوتاه میشود که باید به روغنکاری یا گریسکاری خودکار فکر کرد.
| نوع بلبرینگ | ضریب bf | حد n · dm در بار سبک (C/P ≥ 15) | در بار سنگین (C/P ≈ 4) |
|---|---|---|---|
| بلبرینگ شیار عمیق، تماس زاویهای و خودتنظیم | ۱ | ۵۰۰٬۰۰۰ | ۳۰۰٬۰۰۰ |
| رولبرینگ استوانهای آزاد (غیرنگهدارنده) | ۱٫۵ | ۴۵۰٬۰۰۰ | ۱۵۰٬۰۰۰ |
| رولبرینگ سوزنی با قفسه | ۳ | ۳۵۰٬۰۰۰ | ۱۰۰٬۰۰۰ |
| رولبرینگ مخروطی | ۲ | ۳۵۰٬۰۰۰ | ۲۰۰٬۰۰۰ |
| رولبرینگ بشکهای سریهای 222 و 213 (بار محوری کم) | ۲ | ۳۵۰٬۰۰۰ | ۱۰۰٬۰۰۰ |
| بلبرینگ کفگرد | ۲ | ۲۰۰٬۰۰۰ | ۱۰۰٬۰۰۰ |
| رولبرینگ کفگرد استوانهای و سوزنی | ۱۰ | ۱۰۰٬۰۰۰ | ۳۰٬۰۰۰ |
SKF برای رولبرینگ بشکهای که بار محوریاش زیاد است، ضریب ۶ میدهد و برای رولبرینگهای استوانهای بدون قفسه (تمامغلتک) میگوید عدد نمودار را بر ۱۰ تقسیم کنید.
اصلاح فاصله برای شرایط کار
عددی که از نمودار به دست میآید برای شرایط پایه است. SKF آن را اینطور اصلاح میکند:
| شرایط | اصلاح فاصلهی گریسکاری |
|---|---|
| هر ۱۵ درجه دمای بیشتر از ۷۰ درجه (تا حد دمای گریس) | نصف کنید |
| ۱۵ درجه کمتر از ۷۰ درجه | دو برابر کنید، فقط یکبار (نه برای رولبرینگ تمامغلتک و کفگرد) |
| شفت عمودی | نصف کنید |
| لرزش یا شتاب زیاد (مثل سرند لرزان) | کوتاهتر کنید، طبق دستور سازندهی دستگاه |
| چرخش رینگ بیرونی | به جای n · dm با n · D حساب کنید |
| آلودگی یا نفوذ آب و مایعات | بسته به میزان آلودگی کوتاهتر کنید |
| قطر داخلی بیشتر از ۳۰۰ میلیمتر | در ابتدا نصف کنید و با نمونهگیری از گریس کمکم بیشتر کنید |
| رولبرینگ استوانهای با قفسههای J، JA، MA، ML، MP و مشابه | نصف کنید |
شفلر هم میگوید هر ۱۵ درجه افزایش دما عمر گریس را نصف میکند. اگر چند نوع بلبرینگ در یک مجموعه کار میکنند، SKF میگوید کوتاهترین فاصله را برای همه بگیرید.
جدول گریسکاری NSK برای یاتاقانهای UCP و UCF
یاتاقانهای بلبرینگدار (یاتاقان ایستادهی NSK، یاتاقان چهارپیچ NTN و دیگر انواع) رایجترین جایی هستند که در کارخانه گریسکاری میشوند. NSK در کاتالوگ یاتاقانهایش میگوید بلبرینگ داخل یاتاقان با گریس لیتیومی مرغوب پر شده و در بیشتر شرایط کار نیازی به گریسکاری ندارد؛ اما در دمای بیش از ۱۰۰ درجه، گرد و غبار زیاد یا پاشش مداوم آب باید نوع گریسخوردار را به کار برد. در کدهای NSK، یاتاقان گریسخوردار پسوند D1 دارد و نوع بدون نگهداری بدون این پسوند سفارش داده میشود.
NSK فاصلههای پایهی زیر را برای یاتاقانهای استاندارد گریسخوردار میدهد (dn حاصلضرب قطر داخلی به میلیمتر در دور در دقیقه است). خود NSK میگوید بهتر است گریس پیش از گذشتن یکسوم عمر محاسبهشدهاش تازه شود و این جدول با احتیاط تنظیم شده است:
| dn | محیط | دمای کار (درجهی سانتیگراد) | فاصلهی گریسکاری (ساعت) | تقریباً |
|---|---|---|---|---|
| تا ۴۰٬۰۰۰ | معمولی | منفی ۱۰ تا ۸۰ | ۱٬۵۰۰ تا ۳٬۰۰۰ | ۶ تا ۱۲ ماه |
| تا ۷۰٬۰۰۰ | معمولی | منفی ۱۰ تا ۸۰ | ۱٬۰۰۰ تا ۲٬۰۰۰ | ۳ تا ۶ ماه |
| تا ۷۰٬۰۰۰ | معمولی | ۸۰ تا ۱۰۰ | ۵۰۰ تا ۷۰۰ | یک ماه |
| تا ۷۰٬۰۰۰ | پرگرد و غبار | منفی ۱۰ تا ۱۰۰ | ۱۰۰ تا ۵۰۰ | یک هفته تا یک ماه |
| تا ۷۰٬۰۰۰ | در معرض پاشش آب | منفی ۱۰ تا ۱۰۰ | ۳۰ تا ۱۰۰ | یک روز تا یک هفته |
NSK برای مقدار گریس هم روش سادهای دارد: برای اینکه یاتاقان بیش از حد پر نشود، گریس را وقتی دستگاه کار میکند تزریق کنید و تا وقتی ادامه دهید که کمی گریس از میان رینگ بیرونی و لبهی کاسهنمد (اسلینگر) بیرون بزند. به گفتهی NSK، گریس در زمان خاموشی دستگاه هم پیر میشود و ممکن است در مجرای گریسخور سفت شود. ابعاد یاتاقانها را در جدول ابعاد یاتاقان UCP، UCF و UCFL ببینید.
بلبرینگهای آببندیشده (2RS و ZZ) گریسکاری نمیخواهند
بلبرینگی که در دو طرف آببند یا شیلد دارد، در کارخانهی سازنده با گریس پر و بسته شده است. شفلر مینویسد بلبرینگهای شیار عمیق دوطرفبستهاش با گریس لیتیومی با گرید NLGI ۲ یا ۳ پر میشوند (گریس نرمتر برای اندازههای کوچک) و مقدار آن حدود ۹۰ درصد فضای آزادِ بدون تماس است؛ مقداری که برای عمر طولانی در شرایط معمولی تعیین شده است. این بلبرینگها «گریسخور» ندارند و تا پایان عمرشان با همان گریس کار میکنند.
- از کنار آببند با سوزن یا گریسپمپ به آنها گریس نزنید؛ لبهی آببند برمیگردد یا پاره میشود و از آن به بعد آلودگی راه پیدا میکند.
- اگر جایی واقعاً به گریسکاری دورهای نیاز دارد (دمای بالا، آب، گرد و غبار)، بلبرینگ باز با محفظهی گریسخوردار یا یاتاقان گریسخوردار انتخاب کنید.
- بلبرینگ آببندیشدهای که گریسش تمام شده یا داغ میکند، تعویضی است، نه گریسکاری.
معنی پسوندهای ZZ، 2RS، 2Z و 2RSH و تفاوتشان در برندهای مختلف را در مقالهی بلبرینگ ZZ و 2RS توضیح دادهایم.
روش گریسکاری مرحله به مرحله
- ایمنی: اگر گریسخور نزدیک قطعهی چرخان است یا حفاظ ندارد، دستگاه را خاموش و قفل و برچسب کنید. تزریق در حال کار، که سازندگانی مثل NSK برای یاتاقانها توصیه میکنند، فقط وقتی مجاز است که گریسخور بیرون از حفاظ و دور از قطعات متحرک باشد.
- گریس درست: همان گریسی را بزنید که در بلبرینگ است، یا گریسی که سازگاریاش تأیید شده است (بخش بعد). گریسپمپ هر نوع گریس را جدا نگه دارید و رویش برچسب بزنید.
- تمیزکاری: سر گریسخور و نازل گریسپمپ را پیش از تزریق پاک کنید. خاکی که با گریس به داخل رانده شود، بیش از کمبود گریس به بلبرینگ آسیب میزند.
- باز کردن راه خروج: اگر محفظه درپوش یا سوراخ تخلیهی گریس کهنه دارد، آن را باز کنید. SKF تأکید میکند که محفظه باید راه خروج گریس کهنه داشته باشد و برای آن لوله نگذارید، چون جلوی خروج گریس را میگیرد؛ هنگام شستشو با آب پرفشار هم آن را ببندید.
- تزریق مقدار حسابشده: مقدار Gp را با تعداد پمپ اندازهگیریشده بزنید، آرام و بدون فشار زیاد. فشار زیاد آببند را بیرون میزند.
- کار و پایش دما: دستگاه را راه بیندازید و دما را زیر نظر بگیرید. بالا رفتن دما پس از گریسکاری طبیعی است؛ SKF میگوید در دورهی آببندی، گریس اضافه پخش میشود یا بیرون میرود و پایین آمدن دما نشان میدهد که گریس جا افتاده است. شفلر میافزاید که اگر گریس زیاد باشد، دما ممکن است چند ساعت بالا بماند.
- ثبت: درپوش را ببندید و تاریخ، مقدار و نوع گریس را در شناسنامهی دستگاه بنویسید.
عوض کردن گریس و مخلوط کردن دو گریس
همهی گریسها با هم سازگار نیستند و جدولهای سازگاری سازندگان هم کاملاً یکی نیست؛ پس امنترین راه، ماندن روی همان گریس است. NSK میگوید سازگاری بیش از همه به غلیظکننده بستگی دارد و اگر گریس دیگری اضافه میکنید، غلیظکننده و روغن پایهاش باید از یک گروه باشند. SKF هشدار میدهد که مخلوط دو گریس ناسازگار ممکن است چنان نرم شود که از بلبرینگ بیرون بریزد، و گریسهای با غلیظکنندهی PTFE با هیچ گریس دیگری سازگار نیستند. شفلر هم میگوید پیش از مخلوط کردن با سازندهی گریس مشورت کنید و اگر نوع گریس را عوض میکنید، گریس قبلی را تا جایی که طراحی اجازه میدهد بیرون بدهید و گریسکاری بعدی را زودتر انجام دهید.
گریسهای مخصوص بلبرینگ را در دستهی گریس و از جمله گریس پایه لیتیوم، گریس پلیاوره و گریسهای SKF با مشخصات فنی هرکدام میبینید.
گریس زدن الکتروموتور
در الکتروموتور، مرجع اول پلاک و دفترچهی خود موتور است. موتورهای بزرگتری که گریسخور دارند، معمولاً روی پلاک یا در دفترچه نوع گریس، مقدار آن و فاصلهی گریسکاری را برای هر سمت مینویسند؛ این عددها برای همان بلبرینگ و همان دور تعیین شدهاند و بر هر قاعدهی کلی مقدماند. اگر پلاک چیزی نمیگوید، همان رابطههای بالا را با ابعاد بلبرینگ هر سمت به کار ببرید.
- موتورهای کوچک که بلبرینگهای 2Z یا 2RS دارند، گریسکاری نمیشوند؛ وقتی بلبرینگ صدا یا گرما داد، تعویض میشود.
- بیش از اندازه گریس نزنید: گریس اضافه در موتور علاوه بر داغ کردن بلبرینگ، ممکن است به داخل موتور و روی سیمپیچ برود.
- نوع گریسی را که پلاک یا دفترچه نوشته عوض نکنید؛ اگر ناچارید، بخش «عوض کردن گریس» را ببینید.
اگر بلبرینگ موتور با وجود گریسکاری درست صدا میدهد، علت را در مقالهی صدای بلبرینگ دنبال کنید.
نشانههای گریس زیاد و گریس کم
| نشانه | علت محتمل | چه باید کرد |
|---|---|---|
| دما بلافاصله پس از گریسکاری بالا میرود و پس از چند ساعت پایین نمیآید | گریس بیش از حد، راه خروج بسته | راه خروج را باز کنید و بگذارید گریس اضافه بیرون برود؛ مقدار را با رابطهی Gp دوباره حساب کنید |
| گریس از کاسهنمد بیرون زده یا آببند جابهجا شده | تزریق با فشار زیاد یا مقدار زیاد | آرامتر و با مقدار اندازهگیریشده تزریق کنید؛ آببند آسیبدیده را عوض کنید |
| گریس شل و روان شده و نشت میکند | مخلوط شدن گریسهای ناسازگار یا دمای بیش از حد گریس | گریس قبلی را بیرون بدهید و با یک گریس مناسب ادامه دهید |
| صدای خشخش یا جیغ و بالا رفتن تدریجی دما | گریس کم یا کهنه | گریسکاری کنید و فاصله را کوتاهتر بگیرید؛ اگر صدا ماند، بلبرینگ آسیب دیده است |
| گریس سیاه، سفت یا خشک در محفظه | دمای زیاد یا فاصلهی گریسکاری طولانی | فاصله را برای دما اصلاح کنید؛ گریس مقاومتر به دما را بررسی کنید |
| گریس شیری یا دانهدانه، یا زنگزدگی | نفوذ آب یا آلودگی | فاصله را کوتاهتر کنید تا گریس تازه آلودگی را بیرون براند؛ آببندی را بهبود دهید |
اگر بلبرینگ پس از رفع مشکل روانکاری هنوز داغ است یا صدا میدهد، احتمالاً سطوحش آسیب دیده و باید عوض شود. برای پیاده کردن و نصب بلبرینگ جدید بدون ضربه به رینگها، راهنمای نصب و پیاده کردن بلبرینگ را بخوانید و هنگام نصب، همان مقدار پر کردن اولیهی بالا را رعایت کنید.
سفارش بلبرینگ و گریس
برای سفارش بلبرینگ جایگزین، کد کامل حکشده روی رینگ بیرونی یا جعبهی بلبرینگ قبلی را با همهی پسوندهایش (مثل 6205-2RS C3) بفرستید؛ پسوند لقی و آببندی به اندازهی خود شماره مهم است. برای یاتاقان، کد روی بدنه و کد بلبرینگ داخل آن را بفرستید. بلبرینگها را میتوانید در بلبرینگ شیار عمیق SKF، بلبرینگ شیار عمیق NSK و کاتالوگ سازندگان در کاتالوگ بلبرینگ شیار عمیق و کاتالوگ SKF ببینید. برای گریس، نام و گرید گریس فعلی یا مشخصات پلاک دستگاه را بگویید.
کد را از طریق صفحهی تماس، تلفن یا واتساپ بفرستید تا موجودی و برندهای قابل تأمین را اعلام کنیم.


