


بلبرینگ سالم صدای نرم و یکنواختی دارد که با دور موتور بالا و پایین میرود؛ SKF آن را «خرخر یکنواخت» مینامد. هر صدای دیگری نشانهی یک علت مشخص است: سوت یا جیغ زیر معمولاً یعنی روانکاری کم یا نامناسب، غرش و خشخش نامنظم یعنی ذرات خارجی در بلبرینگ یا آسیبی که هنگام نصب وارد شده، تقتق منظم یعنی شیار آسیب دیده (پوستهشدن یا فرورفتگی)، صدای فلزی بلند یعنی بار غیرعادی، نصب نادرست یا تماس قطعات چرخان، و جیرجیر اغلب از آببند یا کاسهنمد خشک است. راه درست تشخیص این است که صدا را همراه با لرزش و دما بسنجید، دستگاه را ایمن خاموش کنید و محور را با دست بچرخانید؛ اگر زبری یا لقی حس شد، بلبرینگ را عوض کنید و با کد حکشده روی رینگ آن، همان قطعه را سفارش دهید.
در ادامه هر صدا را با علتهایش، طبق راهنماهای عیبیابی SKF، NSK، NTN و KOYO، آوردهایم؛ بعد بررسیهای ساده در محل، جدول علائم و راهحلها و خواندن آسیب بلبرینگ بازشده را. اگر مشکل اصلی گرما است، علت داغ کردن بلبرینگ را هم بخوانید.
صدای بلبرینگ سالم و صدای بلبرینگ خراب
هر بلبرینگی هنگام کار صدا دارد؛ در بلبرینگ سالم این صدا آرام، پیوسته و بدون ضربه است و فقط با سرعت تغییر میکند. طبق کاتالوگ SKF، بلبرینگ سالم «صدای خرخر نرم» دارد و صدای ساییدن، جیرجیر یا هر صدای نامنظم دیگری معمولاً نشان میدهد بلبرینگ در وضع خوبی نیست یا چیزی در اطراف آن درست نیست.
سه نکته را پیش از قضاوت در نظر بگیرید:
- همهی صداها از بلبرینگ نیست. چرخدنده، تسمه، کوپلینگ، پروانهی فن یا یک پیچ شل هم صدا میدهند. صدا را باید روی خود محفظهی بلبرینگ گوش داد، نه از فاصله.
- تغییر صدا مهمتر از خود صداست. صدای دستگاه را در وضع سالم بشناسید و هر تغییری را جدی بگیرید.
- وقتی آسیب شنیده میشود، معمولاً پیشرفته است. SKF در نمودار پیشرفت خرابی نشان میدهد که آسیب شیار اول با پایش ارتعاش پیشرفته دیده میشود، بعد با پایش ارتعاش معمولی، و تشخیص با «گوش دادن و لمس» تازه در مرحلهی پوستهشدن پیشرفته ممکن است؛ یعنی کمی پیش از خرابی شدید.
هر صدای بلبرینگ چه میگوید؟
جدول عیبیابی NSK صداهای غیرعادی بلبرینگ را در سه دسته آورده است: صدای فلزی بلند، صدای منظم بلند و صدای نامنظم. SKF هم سوت و جیغ را به روانکاری و غرش و کوبش نامنظم را به آلودگی یا آسیب هنگام نصب نسبت میدهد.
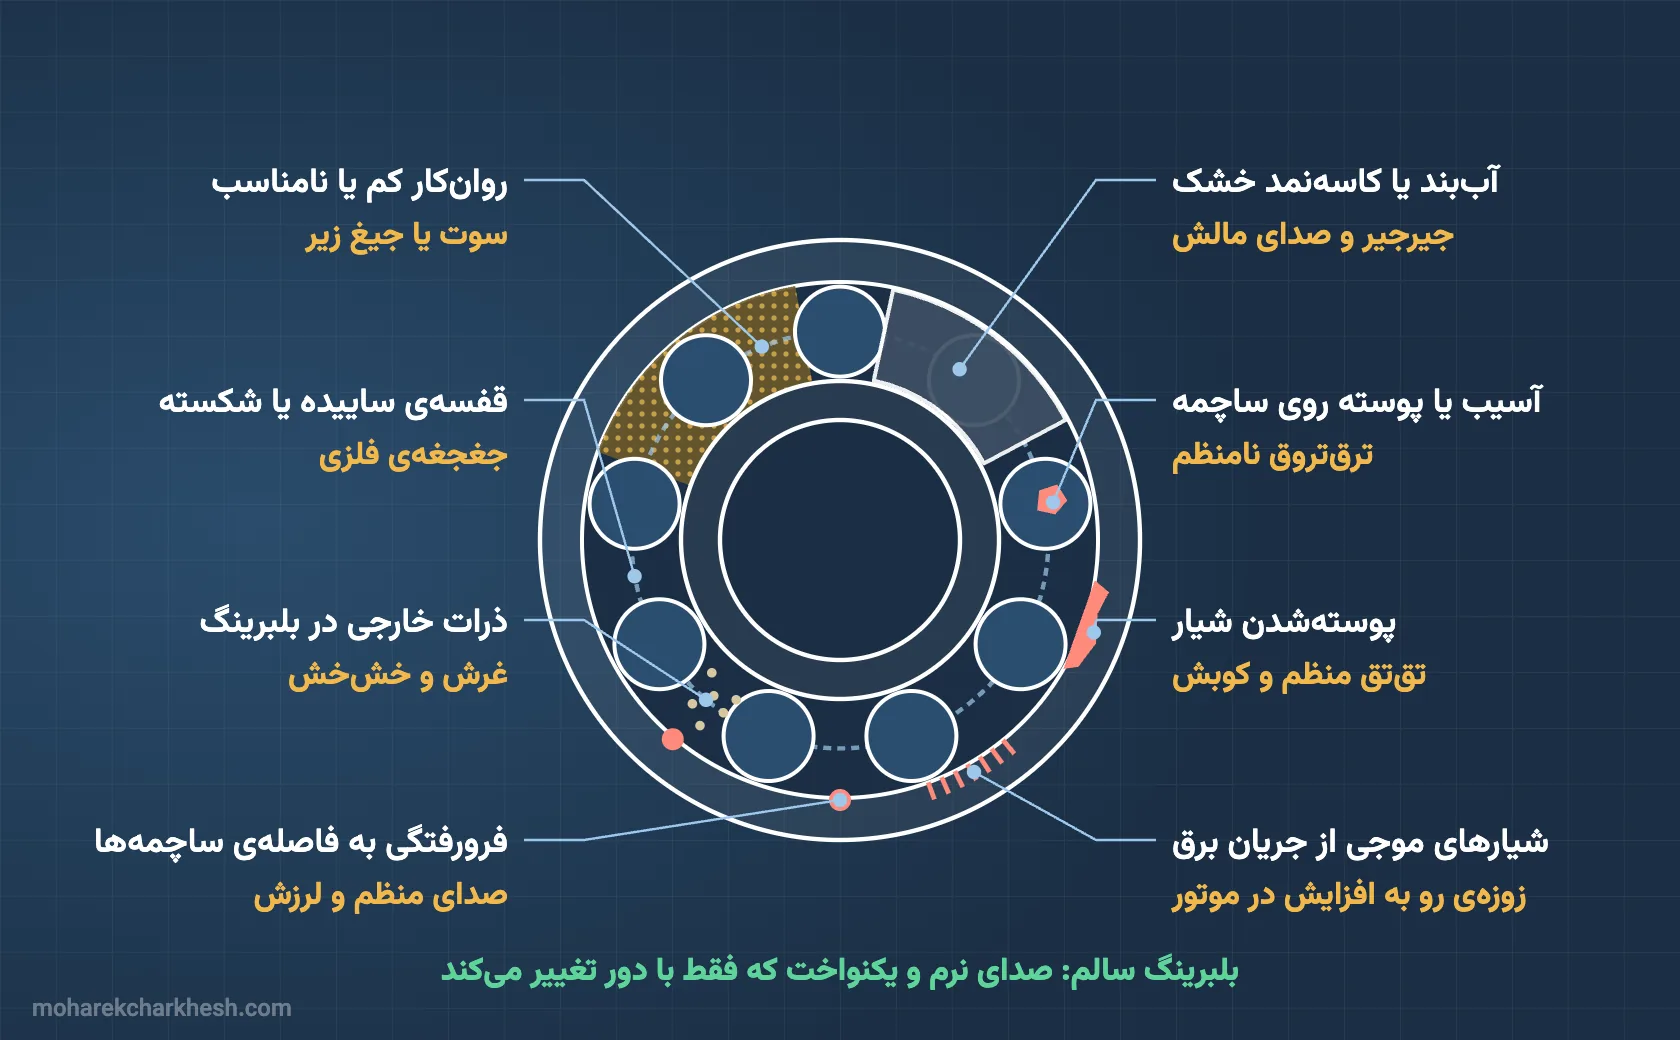
وزوز یا همهمهی یکنواخت
همهمهای که با دور زیاد و کم میشود و ضربه ندارد، در بیشتر موارد همان صدای عادی کار بلبرینگ است. اگر بلندتر از قبل شده یا زیر بار تغییر میکند، علتهای رایج اینهاست: ناهمراستایی شفت و محفظه (SKF در کاتالوگ خود تصریح میکند که ناهمراستایی صدای بلبرینگ را زیاد و عمرش را کم میکند)، لقی داخلی کمتر از لازم پس از جازدن با تداخل زیاد، یا بار سنگینتر از معمول. در موتورهای اینورتری، زوزهای که کمکم بلندتر میشود میتواند از خوردگی الکتریکی باشد (پایینتر).
سوت یا جیغ زیر
طبق راهنمای SKF، سوت یا جیغ (صدای زیر و تیز) نشانهی روانکاری ناکافی است: گریس کم شده، خشک شده یا نوع آن برای دور و دمای کار مناسب نیست. در این حالت معمولاً دما هم بالا میرود. یک استثنای مهم را NSK در کاتالوگ خود ذکر کرده است: رولبرینگهای استوانهای و بلبرینگهای متوسط و بزرگ گریسکاریشده، در محیط سرد گاهی جیغ یا صدای زیر متناوب دارند؛ به گفتهی NSK این صدا به عمر بلبرینگ آسیب نمیزند و بلبرینگ قابل استفاده است. مقدار و زمان درست گریسکاری را در مقالهی گریسکاری بلبرینگ و انتخاب نوع گریس را در نکات انتخاب گریس آوردهایم.
غرش، خشخش یا صدای ساییدن
صدای زبر و غرشمانندی که حس «شن در بلبرینگ» میدهد، طبق SKF در بیشتر موارد از ورود آلودگی به بلبرینگ یا آسیبی است که هنگام نصب وارد شده. ذرات سخت بین ساچمه و شیار له میشوند و فرورفتگیهای ریز میسازند. NSK همین علت را برای «صدای نامنظم» آورده و راهحل را تمیز کردن یا تعویض بلبرینگ، بهتر کردن آببندی و استفاده از روانکار تمیز میداند. اگر بلبرینگ از نوع درزگیر (2RS) یا درپوشدار (ZZ) است و آلودگی محیط زیاد است، شاید نوع آببندی برای آن محیط مناسب نباشد؛ تفاوت اینها را در معنی پسوندهای ZZ و 2RS ببینید.
تقتق منظم یا کوبش پیوسته
صدایی که با ریتم ثابت و متناسب با دور تکرار میشود، معمولاً از یک عیب موضعی روی شیار است که هر ساچمه با رسیدن به آن ضربه میخورد. NSK برای «صدای منظم بلند» سه علت آورده است: خراش، زنگزدگی یا آثار خوردگی روی شیار؛ فرورفتگی شیار (brinelling)؛ و پوستهشدن شیار. فرورفتگیهایی که دقیقاً به فاصلهی ساچمهها روی شیار افتادهاند، طبق NSK از ضربه هنگام نصب یا بار زیاد در حالت سکون هستند؛ همان اتفاقی که وقتی رینگ بیرونی را با چکش روی شفت میکوبند میافتد، چون نیرو از ساچمهها عبور میکند. راهحل در هر سه حالت تعویض بلبرینگ است؛ شیار آسیبدیده ترمیم نمیشود.
ترقتروق یا صدای فلزی نامنظم
صدایی که ریتم ثابت ندارد و گاهبهگاه شنیده میشود، طبق NSK میتواند از لقی داخلی زیاد، ورود ذرات خارجی یا آسیب و پوستهشدن روی ساچمهها باشد. قفسهی ساییده یا شکسته هم صدای جغجغه و فلزی میدهد؛ NTN علتهای آسیب قفسه را بار گشتاوری زیاد، سرعت زیاد یا نوسان شدید سرعت، روانکاری ناکافی، برخورد اجسام خارجی، لرزش زیاد و نصب ناهمراستا میداند. قفسهای که شروع به شکستن کرده میتواند در مدت کوتاهی ساچمهها را رها کند و بلبرینگ را قفل کند؛ این صدا را نباید به تعویق انداخت.
جیرجیر و صدای مالش
جیرجیری که با چرخش آهسته هم شنیده میشود، اغلب از مالش لبهی آببند یا کاسهنمد روی سطح خشک است، یا از تماس یک قطعهی چرخان با قطعهی ثابت. NSK «تماس قطعات چرخان» را در کنار بار غیرعادی و نصب نادرست از علتهای صدای فلزی بلند آورده و راهحل را اصلاح آببندی لابیرنتی و فاصلهها میداند. کاسهنمدی که روی شفت خطافتاده کار کند هم صدا میدهد و هم نشت میکند (افزایش عمر کاسهنمد).
صدایی که فقط هنگام راهاندازی یا زیر بار شنیده میشود
صدایی که در لحظهی راهاندازی میآید و بعد قطع میشود، چند علت رایج دارد: گریس سفت در هوای سرد (همان جیغ متناوبی که NSK توضیح داده)، گریس بیش از حد که تا پخش شدن در بلبرینگ مقاومت میکند، یا لغزش ساچمهها روی شیار. SKF هشدار میدهد که بلبرینگ نباید بیبار راهاندازی و ناگهان تا دور بالا شتاب داده شود، چون ساچمهها بهجای غلتیدن میلغزند و شیار را آسیب میزنند؛ هر بلبرینگ به یک حداقل بار نیاز دارد که در جدولهای همان نوع آمده است. صدایی که فقط زیر بار میآید، اغلب از پوستهشدن یا فرورفتگی در ناحیهی بارگذاریشدهی شیار یا از ناهمراستایی است.
خوردگی الکتریکی در الکتروموتورها
در موتورهایی که جریان الکتریکی از مسیر بلبرینگ عبور میکند (بهویژه موتورهای با اینورتر)، جرقههای ریز بین ساچمه و شیار حفرههای کوچکی میسازند. NTN این آسیب را چنین توصیف میکند: حفرهها روی شیار شکل میگیرند و کمکم به موجهای منظم تبدیل میشوند. این شیارهای موجی (fluting) صدای زوزهای میدهند که هفتهبههفته بلندتر میشود. NSK و NTN راهحل را ایجاد مسیر انحرافی برای جریان (اتصال زمین) یا عایق کردن بلبرینگ میدانند؛ SKF برای این کاربرد بلبرینگهای با پوشش عایق (INSOCOAT) و بلبرینگهای هیبریدی با ساچمهی سرامیکی را در کاتالوگ آورده است. تعویض بلبرینگ با یک بلبرینگ معمولی دیگر بدون رفع مسیر جریان، فقط آسیب را تکرار میکند.
بررسیهای سادهای که در محل میشود انجام داد
برای تشخیص اولیه ابزار پیچیده لازم نیست، اما ترتیب و ایمنی کار مهم است. KOYO در کاتالوگ خود تأکید میکند که تشخیص خرابی از روی صدا تجربه میخواهد و بهتر است کار به افراد مشخص و آموزشدیده سپرده شود تا صدای سالم و ناسالم دستگاهها را بشناسند.
۱. پیش از هر کاری: ایمنی
گوش دادن به دستگاه در حال کار را فقط از روی محفظه و دور از قطعات چرخان انجام دهید. برای هر کاری که دست به شفت، کوپلینگ یا تسمه میرسد، دستگاه را خاموش کنید، برق آن را قطع و قفل کنید (lockout) و برچسب بزنید، و مطمئن شوید که شفت با نیروی وزنه، تسمه یا سیال نمیچرخد.
۲. گوش دادن با گوشی صنعتی یا میلهی شنود
گوشی مکانیکی (استتوسکوپ صنعتی) یا میلهی شنود را روی محفظهی بلبرینگ بگذارید؛ KOYO همین روش را برای شنیدن صدای بلبرینگ مؤثر میداند. در نبود گوشی، تکنسینها از یک پیچگوشتی بلند استفاده میکنند: نوک آن روی محفظه و دستهی آن نزدیک گوش. صدای دو طرف دستگاه را مقایسه کنید؛ بلبرینگی که صدایش با همتای خود فرق دارد، مظنون اول است.
۳. چرخاندن محور با دست
با دستگاه خاموش و قفلشده، در صورت امکان تسمه یا کوپلینگ را باز کنید تا فقط بلبرینگها بار داشته باشند، و محور را آهسته با دست بچرخانید. SKF میگوید بلبرینگ سالم نرم و یکنواخت میچرخد و باید به مقاومت ناهموار در حین چرخش دقت کرد. NACHI هم چرخاندن دستی محور برای شنیدن مالش یا صدای غیرعادی را پیش از راهاندازی آزمایشی توصیه میکند. اینها را بررسی کنید:
- زبری یا گیر: حس «پلهپله» یا زبر در چرخش، نشانهی آسیب شیار یا آلودگی است.
- لقی: محور را در جهت شعاعی و محوری تکان دهید. لقیای که حس میشود یا صدای تق میدهد، در بلبرینگهای معمولی یعنی سایش یا لقی داخلی زیاد؛ البته بعضی بلبرینگها مثل رولبرینگ استوانهای NU ذاتاً حرکت محوری دارند.
- لغزش رینگ: اگر رینگ داخلی روی شفت یا رینگ بیرونی در محفظه میچرخد یا جا به جا شده است، مشکل از جازدن است، نه از خود بلبرینگ.
۴. دما و لرزش را با صدا کنار هم ببینید
NSK صدا، لرزش، دما و روانکاری را چهار مورد بازدید منظم میداند و KOYO پایش دما را همراه با بررسی صدا توصیه میکند. دمای محفظه را با دماسنج سطحی بسنجید و با سمت دیگر دستگاه مقایسه کنید. SKF یادآوری میکند که بالا رفتن دما پس از راهاندازی اول و پس از هر بار گریسکاری طبیعی است و میتواند تا یکی دو روز ادامه داشته باشد؛ اما اگر شرایط کار تغییر نکرده، افزایش ناگهانی دما اغلب نشانهی آسیب پیشرفته و خرابی نزدیک است. نمونهای از گریس را هم روی کاغذ پخش کنید و زیر نور ببینید؛ SKF همین روش را برای دیدن ناخالصیها پیشنهاد میکند.
پایش ارتعاش چه چیزی اضافه میکند؟
گوش دادن فقط وقتی کار میکند که آسیب بهاندازهی کافی بزرگ شده باشد. SKF صراحتاً میگوید پایش صدا کاربرد محدودی دارد و پایش ارتعاش را توصیه میکند، چون دقیقتر است و پایهی آن سه واقعیت ساده است: همهی ماشینها لرزش دارند؛ شروع یک مشکل مکانیکی معمولاً با افزایش لرزش همراه است؛ و نوع عیب را میشود از مشخصات لرزش تشخیص داد.
در عمل این یعنی:
- هشدار زودتر: طبق نمودار SKF، اولین پوستهی ریز شیار با روشهای پیشرفتهی ارتعاش (مثل شتاب پوشدار یا enveloped acceleration در اصطلاح SKF) دیده میشود، خیلی پیش از اینکه به گوش برسد.
- تشخیص محل عیب: هر جزء بلبرینگ (رینگ بیرونی، رینگ داخلی، ساچمه، قفسه) فرکانس عیب خودش را دارد که از هندسهی بلبرینگ و دور محاسبه میشود. تحلیل طیف نشان میدهد کدام جزء آسیب دیده است.
- برنامهریزی تعویض: با روند لرزش میشود تعویض را در توقف برنامهریزیشده انجام داد. SKF یادآوری میکند تعویض بلبرینگ در توقف برنامهریزیشده بسیار ارزانتر از توقف ناگهانی خط است.
برای دستگاههای حساس مثل پمپها و فنهای اصلی و گیربکسهای بزرگ، پایش ارتعاش منظم ارزشش را دارد؛ برای دستگاههای کوچک، بررسی دورهای صدا، دما و لرزش کافی است.
جدول علائم، علت و راهحل
جدول زیر خلاصهی جدولهای عیبیابی NSK (جدول ۱۴٫۲ و ۱۴٫۳ کاتالوگ E1102m) و NTN (جدول ۱۶٫۱) و راهنمای SKF است. هر علامت ممکن است چند علت داشته باشد؛ علت را با بررسیهای بخش قبل محدود کنید.
| علامت | علت محتمل | راهحل |
|---|---|---|
| سوت یا جیغ زیر، همراه با گرم شدن | روانکار کم، خشکشده یا نامناسب | گریسکاری با مقدار و نوع درست؛ اگر دما بالا مانده، بررسی شیار و تعویض بلبرینگ |
| جیغ متناوب فقط در هوای سرد و اول کار | گریس سرد و سفت در بلبرینگهای متوسط و بزرگ (طبق NSK بیآسیب) | در صورت نیاز به کار بیصدا، مشورت دربارهی گریس مناسب دمای پایین |
| صدای فلزی بلند | بار غیرعادی، نصب نادرست، روانکار ناکافی، تماس قطعات چرخان | اصلاح انطباق، لقی و پیشبار؛ اصلاح همراستایی شفت و محفظه؛ اصلاح آببند لابیرنتی |
| تقتق منظم | پوستهشدن شیار، فرورفتگی به فاصلهی ساچمهها، خراش یا زنگزدگی شیار | تعویض بلبرینگ؛ نصب بدون ضربه و بدون عبور نیرو از ساچمهها |
| صدای نامنظم و خشخش | ذرات خارجی، لقی داخلی زیاد، آسیب روی ساچمهها | تعویض یا تمیز کردن بلبرینگ، بهتر کردن آببندی، روانکار تمیز؛ بازبینی انطباق و لقی |
| جغجغهی فلزی، صدای شکستگی | آسیب قفسه از نصب نادرست، روانکاری بد یا نوسان سرعت | توقف فوری و تعویض؛ کاهش خطای نصب و بازبینی روانکاری |
| زوزهی رو به افزایش در موتور اینورتری | عبور جریان الکتریکی از بلبرینگ (شیارهای موجی) | تعویض بلبرینگ، اتصال زمین مناسب یا بلبرینگ عایق |
| لرزش زیاد | فرورفتگی شیار، پوستهشدن، نصب نادرست، ذرات خارجی | تعویض بلبرینگ، اصلاح تعامد شفت و شانهی محفظه، بهتر کردن آببندی |
| براقی یا سایش سطح نشیمن رینگ | لغزش رینگ (creep) از تداخل ناکافی یا سفت نشدن بوش | اصلاح انطباق یا سفت کردن بوش؛ اندازهگیری شفت و محفظه |
خواندن آسیب روی بلبرینگ بازشده
بلبرینگی که باز کردهاید را دور نیندازید؛ آسیب روی آن بهترین سرنخ برای جلوگیری از تکرار است. KOYO و SKF توصیه میکنند پیش از تمیز کردن از بلبرینگ و گریس عکس بگیرید و نمونهی روانکار را نگه دارید.
استاندارد ISO 15243 آسیبهای بلبرینگ را در شش گروه اصلی نامگذاری کرده است و سازندگان در راهنماهای آسیب خود از همین دستهبندی استفاده میکنند:
- خستگی: پوستهشدن (flaking یا spalling) شیار و ساچمهها. NSK چند الگوی آن را از هم جدا میکند: پوستهی یکطرفهی شیار از بار محوری غیرعادی، الگوی مورب نسبت به شیار از نصب نادرست یا خمش شفت، و پوستهی زودرس از لقی کم، بار زیاد، روانکاری نادرست یا زنگ.
- سایش: سطوح مات و ساییده، با زبری و خط؛ طبق NTN از ذرات خارجی در روانکار، روانکاری ناکافی یا غلتکهای کج.
- خوردگی: زنگزدگی از رطوبت یا مواد خورنده، و خوردگی سایشی (fretting) روی سطوح نشیمن. فرورفتگی کاذب (false brinelling) هم در همین گروه است: طبق NSK از لرزش بلبرینگ در حالت سکون، مثلاً هنگام حمل دستگاه یا در دستگاه آمادهبهکاری که کنار دستگاه در حال کار ایستاده. SKF توصیه میکند دستگاههای آمادهبهکار هر چند وقت یک بار چرخانده شوند.
- خوردگی الکتریکی: حفرههای ریز ذوب و شیارهای موجی موازی روی شیار، از عبور جریان.
- تغییر شکل پلاستیک: فرورفتگیهای واقعی (brinelling) به فاصلهی ساچمهها از ضربه یا بار زیاد در سکون، و فرورفتگیهای ریز پراکنده از ذرات سخت.
- شکست و ترک: ترک رینگ یا شکستگی لبه؛ طبق NSK از ضربهی زیاد، تداخل بیش از حد، شعاع گوشهی بزرگتر از پخ بلبرینگ یا پیشرفت پوستهشدن. قفسهی شکسته هم در همین گروه است.
نشانههای دیگری هم هستند که به علت اشاره میکنند: تغییر رنگ و ذوبشدگی شیار، اجزای غلتان و لبهها یعنی گرمای شدید از لقی کم، روانکاری بد یا نصب نادرست (NSK)؛ براقی سطح سوراخ رینگ یعنی لغزش رینگ روی شفت؛ و ردی که روی شیار از مرکز منحرف شده یعنی بار محوری یا ناهمراستایی. روش درست باز کردن بلبرینگ بدون آسیب به شفت و محفظه را در روش نصب و پیاده کردن بلبرینگ آوردهایم.
چه وقت باید بلبرینگ را عوض کرد؟
KOYO در کاتالوگ خود سه حالت را دلیل قطعی تعویض میداند: ترک یا لبپریدگی در هر جزء بلبرینگ، پوستهشدن روی شیار یا سطح غلتش، و هر آسیب جدی دیگر. در عمل:
- بلبرینگی که تقتق منظم، جغجغه یا زبری در چرخش دستی دارد، باید عوض شود. شیار پوستهشده یا فرورفته ترمیمپذیر نیست و گریسکاری فقط صدا را برای مدتی کم میکند.
- بلبرینگی که فقط سوت روانکاری داشته و پس از گریسکاری درست صدا و دمایش به حالت عادی برگشته، میتواند در کار بماند؛ اما آن را زیر نظر بگیرید.
- بلبرینگهای درزگیر (2RS) و درپوشدار (ZZ) برای تمام عمر گریسکاری شدهاند و معمولاً گریسکاری دوباره ندارند؛ اگر این بلبرینگها سوت یا خشخش دارند، راه درست تعویض است.
- بلبرینگی که با ضربه پیاده شده یا نیروی بیرون کشیدن از ساچمههایش عبور کرده، دوباره نصب نشود. SKF میگوید اگر قرار است بلبرینگ دوباره استفاده شود، نیروی پیاده کردن هرگز نباید از اجزای غلتان عبور کند.
- اگر علت خرابی مشترک بوده (آلودگی، ناهمراستایی، جریان الکتریکی)، بلبرینگ دیگر همان شفت را هم عوض کنید.
و مهمتر از خود تعویض: علت را رفع کنید. بلبرینگ نو با همان ناهمراستایی، همان آببندی ضعیف یا همان مسیر جریان، همان سرنوشت را خواهد داشت. اگر خرابیهای زودرس پشت سر هم تکرار میشود و علت مکانیکی پیدا نمیشود، اصالت قطعه را هم بررسی کنید؛ نشانههای قطعهی تقلبی را در تشخیص بلبرینگ اصل از تقلبی آوردهایم.
سفارش بلبرینگ جایگزین با کد روی رینگ
کد بلبرینگ روی پیشانی رینگ بیرونی یا داخلی حک شده است. همهی آن را یادداشت کنید، نه فقط عدد اصلی: در کد 6205-2RS C3، عدد 6205 نوع و ابعاد (۲۵ × ۵۲ × ۱۵ میلیمتر)، 2RS درزگیر لاستیکی در دو طرف و C3 لقی داخلی بیشتر از معمول است. لقی و آببندی را عوض نکنید؛ انتخاب اشتباه آنها خودش علت صدا و گرما میشود. اگر کد پاک شده، قطر داخلی، قطر خارجی و پهنا را با کولیس اندازه بگیرید و نوع آببندی را بگویید؛ کد را میشود از روی ابعاد پیدا کرد.
ابعاد اصلی استاندارد است و پسوندها در هر برند کمی فرق دارد. برای پیدا کردن معادل در برندهای دیگر، معادل بلبرینگ در برندهای مختلف و جدول کامل ابعاد را در جدول ابعاد بلبرینگ 6000، 6200 و 6300 ببینید. فهرست بلبرینگهای شیار عمیق را هم میتوانید بر اساس برند ببینید، مثلاً بلبرینگ شیار عمیق SKF یا بلبرینگ شیار عمیق NSK، و برای یاتاقانها یاتاقان ایستادهی NTN. صفحهی هر کد، مثل بلبرینگ 6205 SKF، ابعاد و مشخصات آن را دارد، و کاتالوگ سازندگان در کاتالوگ بلبرینگ شیار عمیق و کاتالوگ SKF در دسترس است.
برای سفارش، کد کامل بلبرینگ قدیمی (یا عکس واضحی از نوشتهی روی رینگ)، برند مورد نظر و تعداد را از طریق تلفن یا واتساپ برای ما بفرستید. راههای تماس در صفحهی ارتباط با ما آمده است.


