


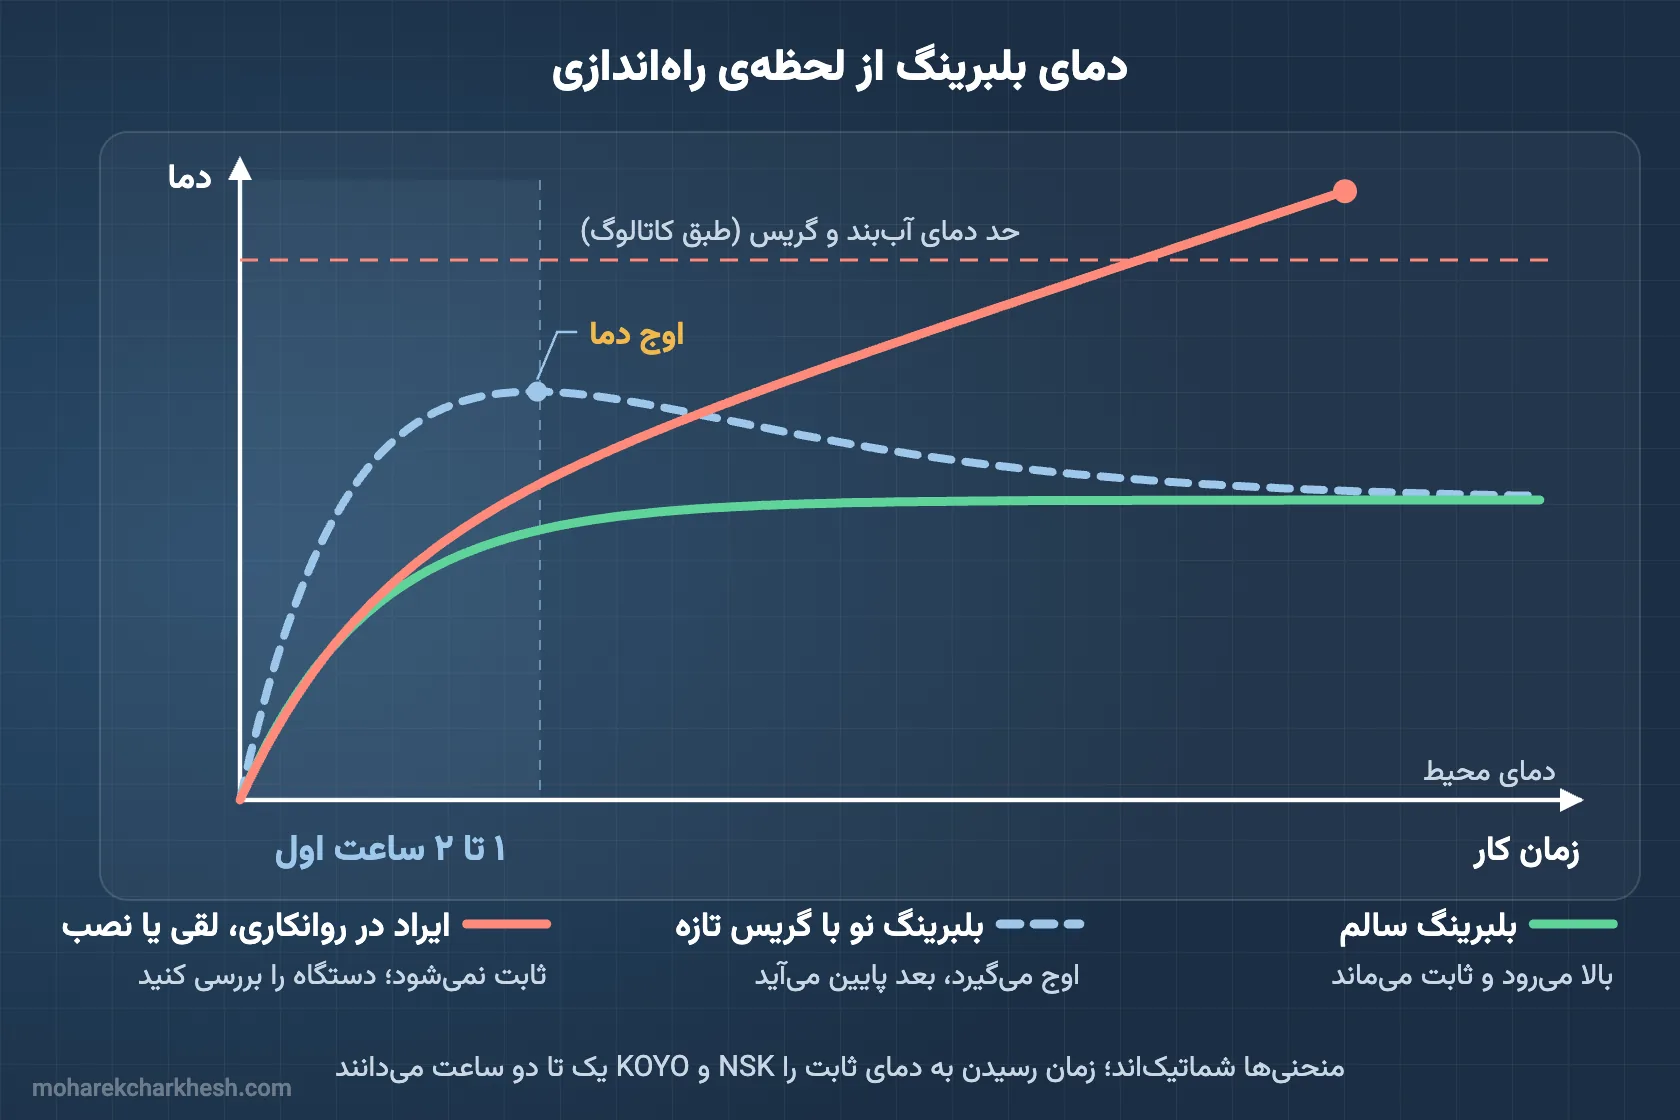
بلبرینگی که داغ میکند در بیشتر موارد یکی از این ایرادها را دارد، به ترتیبی که در تعمیرگاهها بیشتر دیده میشود: گریس بیش از حد یا گریس نامناسب، گریس کم یا کهنه، لقی داخلی کم یا جذب بیش از حد تنگ روی شفت، پیشبار زیاد یا ناهمراستایی شفت و محفظه، اصطکاک آببند لاستیکی، بار یا سرعت بیش از توان بلبرینگ، بلبرینگ آسیبدیده و گرمایی که از بیرون، مثلاً از الکتروموتور یا فرایند، به آن میرسد. NSK، NTN، KOYO و SKF در راهنماهای خود همین فهرست را آوردهاند. پیش از هر کاری یک نکته را در نظر داشته باشید: بالا رفتن دما در ساعتهای اول کار طبیعی است؛ چیزی که نشانهی ایراد است، دمایی است که ثابت نمیشود یا ناگهان جهش میکند.
دمای عادی بلبرینگ چقدر است و از کجا باید نگران شد؟
کاتالوگها برای «دمای عادی» یک عدد ثابت نمیدهند، چون دمای کار به سرعت، بار، روانکاری، دمای محیط و دفع گرما بستگی دارد. آنچه سازندگان میگویند رفتار دما در طول زمان است:
- NSK در کاتالوگ «Rolling Bearings» مینویسد دمای بلبرینگ باید بهتدریج بالا برود و ظرف یک تا دو ساعت بعد از راهاندازی به حالت پایدار برسد. اگر بلبرینگ یا نصب آن درست نباشد، دما سریع بالا میرود و غیرعادی میشود.
- KOYO هم همین را میگوید: بلبرینگ بیایراد ظرف یک یا دو ساعت به دمای ثابت میرسد و بالا رفتن سریع دما نشانهی ایراد است.
- NTN مینویسد دما اول تند و بعد آهسته بالا میرود تا ثابت شود؛ اگر مدام بالا برود و ثابت نشود، جایی از کار ایراد دارد.
- SKF در بخش آزمایش راهاندازی مینویسد بالا رفتن دما بلافاصله بعد از راهاندازی طبیعی است. در بلبرینگ گریسخور، دما تا وقتی گریس در بلبرینگ پخش نشده پایین نمیآید و بعد به یک دمای تعادل میرسد. دمای غیرعادی بالا یا اوجهای پشتسرهم را نشانهی ایراد میداند.
حدهایی که کاتالوگها میدهند
دمای مجاز کار را ضعیفترین جزء تعیین میکند: رینگها، قفسه، آببند یا گریس. طبق کاتالوگ SKF برای بلبرینگهای شیار عمیق:
| جزء | حد دما طبق کاتالوگ SKF | توضیح |
|---|---|---|
| رینگها و ساچمهها | پایدارسازی حرارتی تا دستکم ۱۲۰ درجهی سانتیگراد | برای دمای بالاتر، رینگها با پسوندهای پایدارسازی (مثل S0 تا ۱۵۰ و S1 تا ۲۰۰ درجه) ساخته میشوند |
| آببند لاستیکی NBR | منفی ۴۰ تا ۱۰۰ درجه؛ کوتاهمدت تا ۱۲۰ درجه | بیشترین دما معمولاً روی لبهی آببند است |
| آببند FKM (وایتون) | منفی ۳۰ تا ۲۰۰ درجه؛ کوتاهمدت تا ۲۳۰ درجه | برای کار در دمای بالا |
| گریس | به نوع روغن پایه و صابون بستگی دارد | طبق جدول تنظیم روانکاری SKF، به ازای هر ۱۵ درجه بالای ۷۰ درجه، فاصلهی گریسکاری نصف میشود |
عدد آخر مهمترین نکتهی عملی است: دمای بالا شاید بلبرینگ را فوراً خراب نکند، اما گریس را خیلی زودتر پیر میکند. حدهای گریسها را در راهنمای انتخاب گریس بلبرینگ توضیح دادهایم.
علتهای مربوط به روانکاری
۱. گریس بیش از حد
گریس زیاد یکی از متداولترین علتهای داغ کردن است. وقتی فضای خالی بلبرینگ و محفظه کاملاً پر شود، ساچمهها یا غلتکها باید مدام گریس را جابهجا کنند و این همزدن گرما تولید میکند. NSK، KOYO و SKF هر سه «مقدار زیاد روانکار» را در فهرست علتهای دمای غیرعادی آوردهاند. SKF مینویسد در دورهی آببندی (راناین) گریس اضافه پخش میشود یا بیرون میزند و در پایان این دوره دمای کار پایین میآید. همین شرکت پر کردن ۷۰ تا ۱۰۰ درصد محفظه را فقط برای سرعتهای بسیار پایین و جاهایی که محافظت در برابر آلودگی مهم است توصیه میکند.
نشانه: دما درست بعد از گریسکاری بالا رفته است؛ گاهی گریس از کنار آببند یا کاسهنمد بیرون میزند. راهحل: اگر محفظه راه خروج گریس دارد، آن را باز کنید و بگذارید دستگاه کار کند تا گریس اضافه خارج شود. KOYO توصیه میکند مقدار روانکار کم شود یا از گریس با غلظت کمتر استفاده شود. مقدار درست گریس را در مقالهی گریسکاری بلبرینگ: مقدار و زمان آوردهایم.
۲. گریس کم، کهنه یا نامناسب
وقتی گریس کم است یا روغن آن تمام شده، لایهی روانکار بین ساچمه و شیار نازک میشود، فلز با فلز تماس پیدا میکند و دما بالا میرود. SKF مینویسد صدای سوت یا جیغ نشانهی روانکاری ناکافی است. گریس نامناسب هم همین اثر را دارد: گریسی که روغن پایهاش برای آن سرعت و دما خیلی رقیق یا خیلی غلیظ است، یا گریسی که با گریس قبلی ناسازگار است و نرم یا سفت شده است.
نشانه: مدت زیادی از آخرین گریسکاری گذشته؛ گریس تیره، سفت، خشک یا روغنانداخته است؛ صدای سوت یا خشخش شنیده میشود. راهحل: با گریس مناسب و به مقدار درست گریسکاری کنید، و اگر گریس عوض شده، سازگاری دو گریس را بررسی کنید یا گریس کهنه را کامل خارج کنید. اگر بلبرینگ دوطرف بسته است (2RS یا ZZ) و گریسش تمام شده، گریسکاری از بیرون ممکن نیست و باید تعویض شود.
علتهای مربوط به نصب، لقی و جذب
۳. جذب بیش از حد تنگ یا لقی داخلی کم
بلبرینگ پیش از نصب کمی لقی داخلی دارد. وقتی رینگ داخلی با جذب تداخلی روی شفت مینشیند، کمی باز میشود و وقتی رینگ بیرونی تنگ در محفظه مینشیند، کمی جمع میشود؛ SKF توضیح میدهد که هر دو لقی را کم میکنند. در کار هم معمولاً رینگ داخلی و شفت از رینگ بیرونی گرمترند و این اختلاف دما لقی را باز هم کمتر میکند. اگر لقی به صفر یا منفی برسد، ساچمهها بین دو رینگ فشرده میشوند و بلبرینگ داغ میکند. NSK، NTN و KOYO «لقی ناکافی» و «جذب نادرست» را از علتهای اصلی دمای غیرعادی میدانند.
اینجا پسوند لقی اهمیت پیدا میکند. C3 یعنی لقی داخلی بیشتر از معمول. SKF مینویسد امروزه لقیهای C3 و حتی C4 بسیار رایجاند، چون بلبرینگها بار بیشتری میگیرند و جذبها تنگترند. NTN هم در جدول کاربردها، برای جاهایی که «شفت یا رینگ داخلی گرم میشود» (مثل خشککنهای ماشین کاغذ) لقی C3 یا C4 را آورده است. پس اگر بلبرینگ قبلی C3 بوده و بهجای آن بلبرینگ با لقی معمولی نصب شده، داغ کردن دور از انتظار نیست. معنی پسوندها را در مقالهی معنی پسوندهای بلبرینگ ببینید.
نشانه: بلبرینگ نو بلافاصله بعد از نصب داغ میکند؛ شفت با پرس یا ضربه جا رفته؛ با دست چرخاندن شفت (پیش از بستن تسمه یا کوپلینگ) سفتتر از معمول است. راهحل: قطر شفت و محفظه را با تلرانس نقشه مقایسه کنید و کد کامل بلبرینگ قبلی، از جمله پسوند لقی، را رعایت کنید.
۴. پیشبار زیاد و ناهمراستایی
در بلبرینگهای تماس زاویهای و رولبرینگهای مخروطی که جفتی و با تنظیم نصب میشوند، سفت کردن بیش از حد مهره یا شیم کم، پیشبار زیادی میسازد. SKF «پیشبار بیش از حد» و NTN «پیشبار بیش از حد» و «ناهمراستایی بلبرینگ بر اثر بار گشتاوری یا نصب نادرست» را از علتهای دمای غیرعادی نام بردهاند. ناهمراستایی وقتی پیش میآید که دو تکیهگاه شفت در یک راستا نباشند، لبهی محفظه صاف نباشد یا شفت خم شده باشد؛ SKF این را «تغییر شکل شعاعی یا محوری بلبرینگ» مینامد. اگر هر دو تکیهگاه شفت را در طول قفل کنند هم شفت جای انبساط ندارد و بلبرینگها بار محوری اضافه میگیرند.
نشانه: یک بلبرینگ از جفت داغتر است یا رد کار روی شیار یکطرفه است. راهحل: همراستایی شفت و کوپلینگ را بررسی کنید، پیشبار را طبق دستور سازندهی دستگاه تنظیم کنید و مطمئن شوید یک تکیهگاه آزاد است. روش درست جا زدن و بیرون کشیدن را در راهنمای نصب و پیاده کردن بلبرینگ آوردهایم.
علتهای مربوط به آببند، بار و سرعت
۵. اصطکاک آببند لاستیکی
آببند تماسی (پسوندهای 2RS، 2RSH، 2RS1 و مشابه) با لبهی لاستیکی روی رینگ داخلی میلغزد و اصطکاک دارد. درپوش فلزی (ZZ یا 2Z) با رینگ داخلی تماس ندارد. در جدول انتخاب SKF، درپوشهای فلزی و آببندهای غیرتماسی از نظر «اصطکاک کم» و «سرعت بالا» بهترین امتیاز را دارند و آببندهای تماسی کمترین. به همین دلیل بلبرینگ 2RS در همان شرایط کمی گرمتر از ZZ کار میکند. NSK «اصطکاک زیاد آببند» و NTN «گرمای آببند در بلبرینگهای بسته» را از علتهای داغ کردن آوردهاند.
نشانه: دمای کمی بالاتر در بلبرینگ آببنددار نو، بهخصوص در سرعت بالا؛ لبهی آببند سفت، ترکخورده یا سوخته. راهحل: اگر محیط تمیز و خشک است و سرعت بالاست، با نظر سازندهی دستگاه نسخهی ZZ را در نظر بگیرید؛ اگر گرد و غبار یا آب هست، آببند لازم است و کمی گرمای بیشتر طبیعی است. فقط دقت کنید دما از حد لاستیک آببند (برای NBR طبق SKF ۱۰۰ درجه) بالاتر نرود.
۶. بار یا سرعت بیش از توان بلبرینگ
در جدول هر بلبرینگ دو سرعت هست. SKF توضیح میدهد که «سرعت مرجع» بر اساس شرایط حرارتی و «سرعت حدی» بر اساس محدودیتهای مکانیکی است و نزدیک شدن به هر کدام یعنی شرایط کار باید دقیقتر بررسی شود. سرعت حدی را هم حدی مکانیکی میداند که نباید از آن گذشت، مگر بلبرینگ و دستگاه برای سرعت بالاتر طراحی شده باشند. بار سنگینتر از طراحی، ضربه، یا تسمهای که بیش از حد سفت شده هم بار بلبرینگ و در نتیجه اصطکاک و دما را بالا میبرد.
نشانه: دما با افزایش دور یا بار بالا میرود؛ دستگاه تغییر کرده (پولی کوچکتر، اینورتر با دور بیشتر، تسمهی سفتتر). راهحل: دور کار را با سرعتهای جدول همان کد مقایسه کنید؛ کشش تسمه را طبق دستور سازنده تنظیم کنید؛ اگر بار یا دور واقعاً بیشتر شده، بلبرینگ بزرگتر یا نوع دیگری لازم است. جدول کاتالوگ هر نوع را در صفحهی کاتالوگ و جدول ابعاد بلبرینگ شیار عمیق و بقیهی انواع را در کتابخانهی کاتالوگها ببینید.
بلبرینگ آسیبدیده و گرمای بیرونی
۷. بلبرینگ آسیبدیده
بلبرینگی که شیارش پوسته شده، آلودگی وارد آن شده، قفسهاش شکسته یا در اثر ضربهی نصب فرورفتگی برداشته، اصطکاک بیشتری دارد و داغ میشود. معمولاً صدای غرش، تقتق یا لرزش هم همراهش است. SKF مینویسد غرش یا ضربهی نامنظم در بیشتر موارد از آلودگی یا آسیب هنگام نصب است. چنین بلبرینگی با گریسکاری درست نمیشود و فقط با تعویض. نشانههای صدا را در مقالهی صدای بلبرینگ و تشخیص خرابی توضیح دادهایم.
۸. گرمایی که از بیرون میرسد
همهی گرما از خود بلبرینگ نیست: بلبرینگ الکتروموتور گرمای روتور را از راه شفت میگیرد و بلبرینگ پمپ آب داغ، فن هوای گرم یا خشککن، گرمای فرایند را. در این حالت رینگ داخلی گرمتر از معمول است و همانطور که گفتیم لقی کم میشود. NTN برای همین وضعیت لقی بیشتر را توصیه میکند و SKF هم توضیح میدهد که در راهاندازی، اختلاف دمای دو رینگ میتواند از حالت پایدار بیشتر باشد، بهخصوص در دستگاهی که شفتش گرم میشود.
نشانه: دما با دمای فرایند یا موتور بالا و پایین میرود؛ شفت و محفظهی اطراف هم داغاند. راهحل: لقی مناسب (C3 یا بیشتر، طبق سازندهی دستگاه)، گریس مناسب دمای بالا، آببند مقاوم به حرارت، و در صورت امکان بهتر کردن تهویه یا عایق کردن منبع گرما.
جدول علامت، علت و راهحل
خلاصهی بخشهای بالا، همسو با جدولهای عیبیابی NSK و KOYO:
| علامت | علت محتمل | راهحل |
|---|---|---|
| دما درست بعد از گریسکاری بالا رفته، گریس بیرون میزند | گریس بیش از حد | راه خروج گریس را باز کنید، مقدار را کم کنید، اجازه دهید گریس اضافه خارج شود |
| دمای بالا با صدای سوت یا جیغ، مدتها از گریسکاری گذشته | گریس کم، کهنه یا نامناسب | گریسکاری با گریس مناسب؛ بلبرینگ بسته را تعویض کنید |
| بلبرینگ نو بلافاصله بعد از نصب داغ میکند، شفت سفت میچرخد | جذب تنگ یا لقی داخلی کم | قطر شفت و محفظه را کنترل کنید؛ همان پسوند لقی قبلی (مثلاً C3) را بخرید |
| یک طرف یا یک بلبرینگ از جفت داغتر، رد کار یکطرفه | ناهمراستایی، پیشبار زیاد، قفل بودن شفت در دو تکیهگاه | همراستایی را اصلاح کنید، پیشبار را تنظیم کنید، یک تکیهگاه را آزاد بگذارید |
| دمای کمی بالاتر در بلبرینگ آببنددار و سرعت بالا | اصطکاک لبهی آببند | در محیط تمیز نسخهی ZZ؛ مراقب حد دمای لاستیک باشید |
| دما با دور یا بار بالا میرود | سرعت یا بار بیش از توان بلبرینگ، تسمهی سفت | دور را با جدول کاتالوگ مقایسه کنید، کشش تسمه را تنظیم کنید، بلبرینگ مناسب انتخاب کنید |
| دمای بالا همراه با غرش، تقتق یا لرزش | بلبرینگ آسیبدیده یا آلوده | دستگاه را متوقف و بلبرینگ را تعویض کنید؛ علت آسیب را پیدا کنید |
| دما با دمای موتور یا فرایند بالا و پایین میرود | گرمای بیرونی از راه شفت یا محیط | لقی بیشتر، گریس و آببند دمای بالا، تهویه یا عایق |
دمای بلبرینگ را چطور اندازه بگیریم؟
با دست گذاشتن روی محفظه نمیشود قضاوت کرد؛ به عدد و روند نیاز دارید:
- نقطهی درست را بگیرید. NSK و KOYO مینویسند دمای بلبرینگ را معمولاً میشود از دمای سطح بیرونی محفظه تخمین زد، اما دقیقترین راه اندازهگیری مستقیم دمای رینگ بیرونی از راه سوراخ روانکاری است. هر بار همان نقطه را اندازه بگیرید.
- ابزار مناسب. دماسنج تماسی (با پراب سطحی) روی فلز دقیقتر است. دماسنج مادون قرمز سریع و بیخطر است، اما روی سطح براق و فلز رنگنشده عدد کمتری نشان میدهد؛ روی سطح رنگشده یا با یک برچسب مات بخوانید.
- مقایسه کنید. دمای بلبرینگ مشکوک را با بلبرینگ همکار در همان دستگاه یا دستگاه مشابه، و با دمای محیط مقایسه کنید. اختلاف ناگهانی بین دو بلبرینگ یک شفت مهمتر از خود عدد است.
- روند را ثبت کنید. بعد از راهاندازی به فاصلههای منظم دما را بنویسید. منحنیای که بعد از یکی دو ساعت صاف میشود سالم است؛ منحنیای که بالا رفتنش ادامه دارد، طبق NTN نشانهی ایراد است.
همین الان چه کنیم و کی دستگاه را متوقف کنیم؟
- دما را اندازه بگیرید و ببینید ثابت است یا بالا میرود. بلبرینگ نو با گریس تازه که در ساعت اول اوج گرفته، معمولاً بعد از پخش شدن گریس پایین میآید. اگر دما در حال پایین آمدن است، زیر نظر بگیرید.
- به صدا و لرزش گوش کنید. دمای بالا همراه با غرش، تقتق یا لرزش زیاد یعنی آسیب جدی؛ منتظر نمانید.
- اگر دما بالا رفتنش ادامه دارد، از حد آببند یا گریس گذشته، دود یا بوی سوختگی هست، یا گریس از بلبرینگ بیرون میزند، دستگاه را متوقف کنید.
- پیش از هر کار، دستگاه را ایمن کنید. برق را قطع و قفل و برچسبگذاری کنید و صبر کنید قطعات خنک شوند. روی بلبرینگ داغ آب سرد نریزید.
- از ساده به پیچیده بررسی کنید. اول مقدار و وضع گریس، بعد کشش تسمه و همراستایی، بعد چرخش آزاد شفت با دست، و در آخر پیاده کردن و بازدید بلبرینگ.
یک نکتهی ایمنی برای نصب دوباره: اگر بلبرینگ برای جا رفتن روی شفت گرم میشود، از گرمکن القایی یا حمام روغن استفاده کنید، نه شعله. NTN مینویسد بلبرینگ هرگز نباید بیش از ۱۲۰ درجه گرم شود و نباید مستقیم با منبع گرما تماس داشته باشد؛ بلبرینگ آببنددار یا درپوشدار گریسخورده را هم نباید در روغن داغ گذاشت. با چکش هم مستقیم به رینگها ضربه نزنید.
کی تعویض لازم است و چطور سفارش دهیم؟
اگر علت داغ کردن گریس اضافه، کشش تسمه یا همراستایی بوده و بلبرینگ صدا و لرزش ندارد، با رفع علت، بلبرینگ معمولاً به کار عادی برمیگردد. اما در این حالتها تعویض تنها راه درست است:
- بلبرینگ صدای غرش، تقتق یا لقی محسوس پیدا کرده است.
- رینگها، ساچمهها یا قفسه بر اثر گرما تغییر رنگ دادهاند.
- گریس بلبرینگ بسته (2RS یا ZZ) سوخته یا تمام شده است.
- آببند لاستیکی سخت، ترکخورده یا ذوب شده است.
- قفسه شکسته یا شیار پوسته شده است.
بلبرینگ جدید را دقیقاً با کد کامل بلبرینگ قبلی سفارش دهید: شمارهی اصلی، نوع آببند و پسوند لقی. مثلاً اگر روی بلبرینگ قبلی 6205-2RS C3 حک شده، C3 را حذف نکنید؛ همین پسوند ممکن است دلیل کار درست آن در دستگاه شما بوده باشد. اگر حکاکی خوانا نیست، سه بعد را با کولیس اندازه بگیرید. ابعاد سریهای پرمصرف را در جدول ابعاد بلبرینگ 6000، 6200 و 6300 و همارز کدها در برندهای مختلف را در مقالهی معادل بلبرینگ در برندهای مختلف ببینید.
اگر بلبرینگ قبلی خیلی زود داغ کرده و خراب شده، اصل بودنش را هم بررسی کنید؛ نشانهها را در راهنمای تشخیص بلبرینگ اصل از تقلبی آوردهایم.
بلبرینگهای شیار عمیق را در صفحهی بلبرینگ شیار عمیق ببینید؛ هر کد با ابعاد، سرعتها و نسخههای آببند و لقی از کاتالوگ سازنده، مثلاً بلبرینگ 6205 SKF یا بلبرینگ 6305 NSK. فهرست برندها را در بلبرینگ شیار عمیق SKF، بلبرینگ شیار عمیق NSK و بلبرینگ شیار عمیق FAG، و یاتاقانها را در یاتاقان UCP برند NSK ببینید.
برای سفارش، کد کامل بلبرینگ قبلی را با همهی حروف و اعداد بعد از آن، یا سه عدد ابعاد و توضیح کاربرد، از راه تلفن یا واتساپ برای ما بفرستید و برند مورد نظرتان را بگویید. اگر مطمئن نیستید کد قبلی برای آن کار مناسب بوده، دور، بار و دمای کار را هم بگویید تا در انتخاب لقی و آببند کمکتان کنیم. شنبه تا پنجشنبه، ۹ صبح تا ۶ عصر پاسخگو هستیم؛ شمارهها و نشانی را در صفحهی تماس با ما ببینید.


