


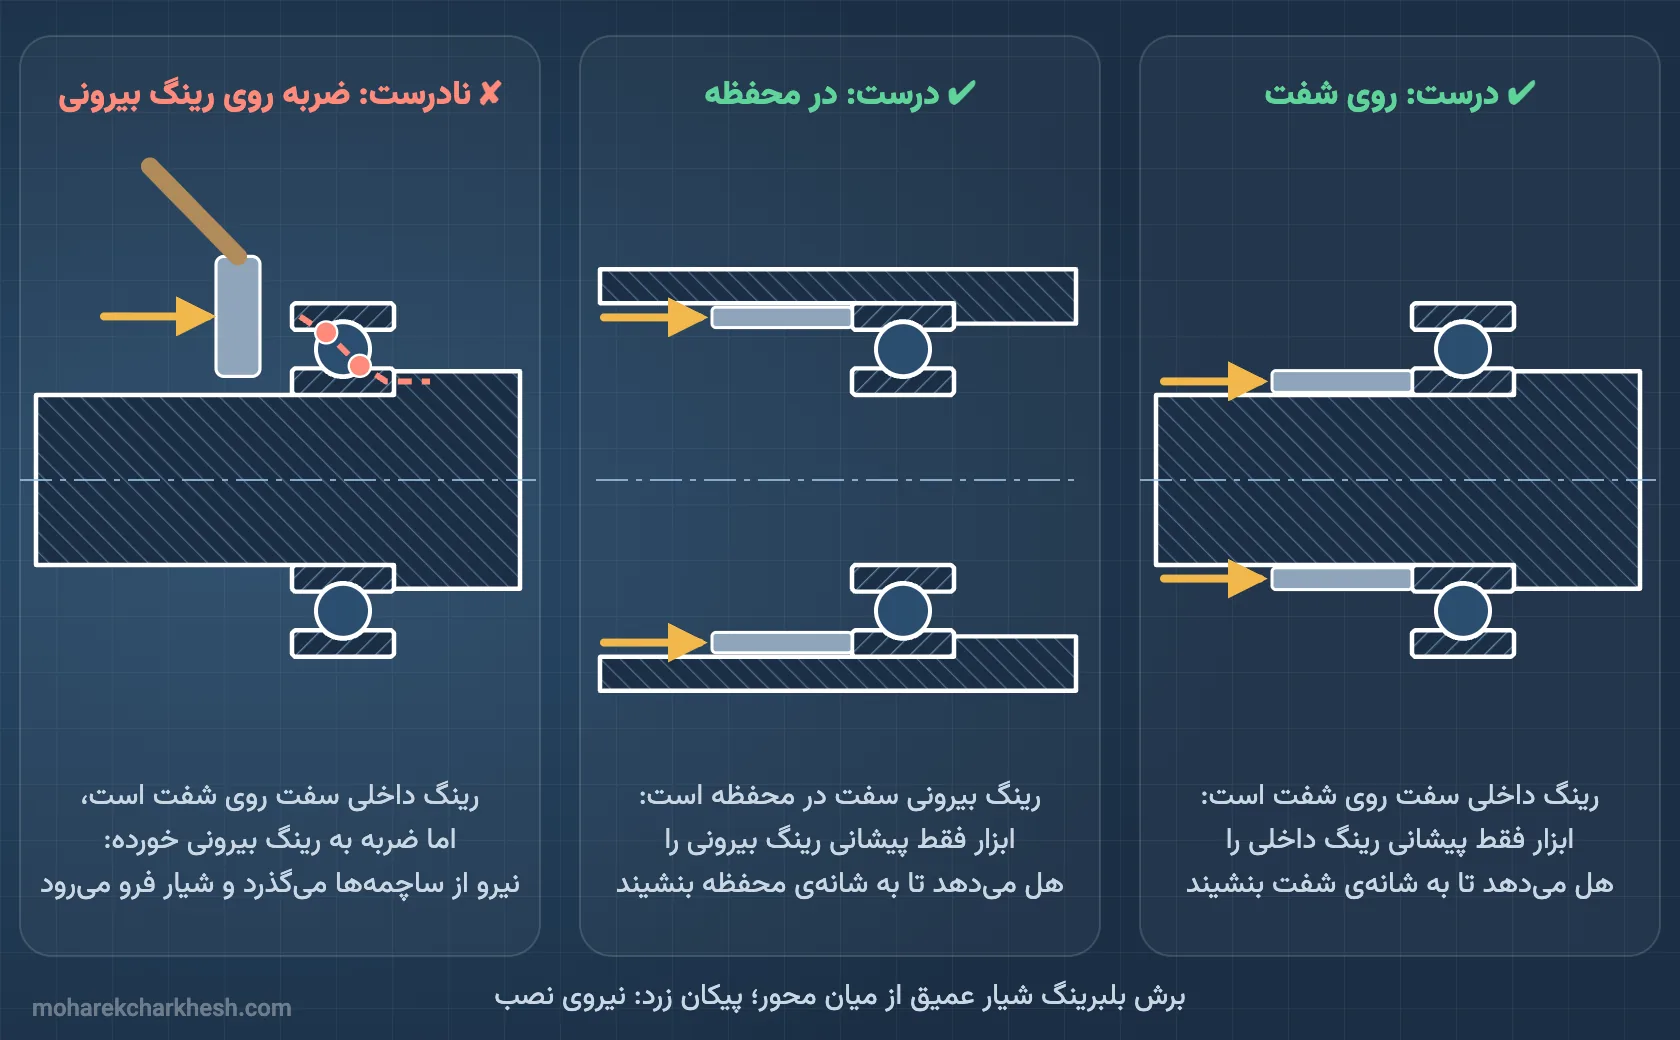
روش درست نصب بلبرینگ در یک جمله این است: نیروی نصب را فقط به رینگی بدهید که سفت جا میرود و هیچوقت آن را از ساچمهها یا غلتکها عبور ندهید. اگر رینگ داخلی روی شفت سفت است، ابزار جازنی فقط روی پیشانی رینگ داخلی فشار میآورد؛ اگر رینگ بیرونی در محفظه سفت است، فقط روی رینگ بیرونی. ضربهی مستقیم چکش به رینگ، قفسه یا آببند ممنوع است. شفت، محفظه و دستها باید تمیز باشند، بلبرینگ تا لحظهی نصب در بستهبندی خودش بماند و بلبرینگهای بزرگتر با گرم کردن کنترلشده (هیتر القایی، نه شعله) یا ابزار هیدرولیکی جا بروند. پیاده کردن هم همین قاعده را دارد: بلبرینگ کش (پولیکش) باید رینگ سفت را بکشد.
عددهای این راهنما از کاتالوگهای رسمی SKF، NSK، NTN و KOYO آمده است؛ هر جا سازندهها فرق دارند، گفتهایم. پیش از هر کاری، دستگاه را از برق جدا و قفل کنید و برچسب بزنید و مطمئن شوید شفت نمیچرخد.
پیش از نصب: تمیزی، شفت، محفظه و بستهبندی
بیشتر بلبرینگهایی که زود خراب میشوند، در همان دقیقههای نصب آسیب دیدهاند: یک ذرهی براده، یک شفت ساییده یا یک ضربهی کج. پیش از باز کردن جعبه این کارها را انجام دهید:
- محل کار: جای خشک و بیگرد و دور از دستگاههایی که براده و گرد تولید میکنند. اگر بلبرینگ بزرگ را باید در محل دستگاه نصب کنید، بلبرینگ و قطعههای باز را با نایلون بپوشانید.
- تمیزی قطعههای همراه: شفت، محفظه، کاسهنمدها و درپوشها را تمیز کنید. در محفظههای ریختهگری، ماسهی قالب نباید روی سطحهای رنگنشده مانده باشد و پلیسهها باید گرفته شوند.
- اندازه و گردی نشیمنگاه: قطر شفت و قطر سوراخ محفظه را با میکرومتر یا ساعت اندازهگیری داخلی بسنجید؛ SKF توصیه میکند در دو مقطع و در چهار جهت اندازه بگیرید تا بیضی بودن یا مخروطی شدن نشیمنگاه هم دیده شود.
- شانه و شعاع گوشه: رینگ باید کامل به شانهی شفت یا محفظه تکیه کند. شعاع گوشهی پای شانه باید از پخ رینگ کوچکتر باشد؛ اگر بزرگتر باشد، رینگ روی آن سوار میشود و صاف نمینشیند. بیشترین شعاع مجاز را جدول محصول هر سازنده در کنار ابعاد آورده است.
- بستهبندی: SKF، NSK و NTN هر سه میگویند بلبرینگ را تا درست پیش از نصب از بستهبندی بیرون نیاورید. مادهی ضدزنگ روی بلبرینگ نو معمولاً لازم نیست شسته شود؛ کافی است سطح بیرونی و سوراخ آن را پاک کنید.
- بلبرینگ آببنددار و پولکدار را هرگز نشویید: بلبرینگهای 2RS و ZZ از کارخانه گریسکاری شدهاند. معنی این پسوندها را در مقالهی بلبرینگ ZZ و 2RS چیست توضیح دادهایم.
پیش از شروع، کد بلبرینگ نو را با کد قبلی، کامل و با همهی پسوندها، مقایسه کنید؛ لقی داخلی (مثلاً C3)، نوع آببندی و نوع قفسه باید همان باشد. اگر برند را عوض میکنید، معادل بلبرینگ در برندهای مختلف را ببینید.
کدام رینگ سفت جا میرود و چه روشی لازم است؟
پیش از انتخاب ابزار باید بدانید کدام رینگ با تداخل (پرس) جا میرود. قاعده را SKF در فصل «شرایط چرخش» کاتالوگش اینطور میگوید: رینگی که نسبت به جهت بار میچرخد، «بار چرخان» میبیند و اگر لق باشد روی نشیمنگاهش میخزد، که به سایش و زنگزدگی اصطکاکی (fretting) میرسد؛ پس این رینگ باید با تداخل کافی جا برود. رینگی که نسبت به بار ساکن است، معمولاً لازم نیست سفت باشد.
- شفت میچرخد و جهت بار ثابت است (الکتروموتور، پمپ، گیربکس): رینگ داخلی سفت روی شفت، رینگ بیرونی با جای لغزش در محفظه. ابزار روی رینگ داخلی.
- محفظه میچرخد و شفت ثابت است (چرخها، قرقرههای هرزگرد، غلتکهای نوار نقاله با محور ثابت): رینگ بیرونی سفت در محفظه. ابزار روی رینگ بیرونی.
- هر دو رینگ سفتاند: در بلبرینگ جدانشدنی مثل شیار عمیق، ابزار باید همزمان روی هر دو رینگ فشار بیاورد و دو سطح تکیهی ابزار در یک صفحه باشند (SKF و NSK).
در بلبرینگهای جداشدنی مثل رولبرینگ استوانهای و مخروطی، هر رینگ را جدا نصب کنید. وقتی شفت با رینگ داخلی را در محفظهای که رینگ بیرونی در آن است جا میزنید، هممحوری را با دقت نگه دارید تا غلتکها مسیر غلتش را خط نیندازند. SKF برای رولبرینگ NU و NJ یک بوش راهنما با قطر برابر قطر مسیر غلتش رینگ داخلی توصیه میکند؛ طرحهای این رولبرینگها را در جدول ابعاد رولبرینگ استوانهای آوردهایم. در بلبرینگ جدانشدنی، رینگی که تداخل بیشتری دارد اول نصب میشود.
روش بر اساس اندازهی بلبرینگ
SKF بلبرینگها را از نظر نصب به سه دسته تقسیم میکند و برای هر دسته ابزار متفاوتی پیشنهاد میدهد. جدول زیر خلاصهی بخش «نصب و پیاده کردن» کاتالوگ SKF است:
| اندازه (قطر داخلی d) | نشیمنگاه استوانهای | نشیمنگاه مخروطی یا بوش | پیاده کردن |
|---|---|---|---|
| کوچک: تا ۸۰ میلیمتر | نصب سرد با ابزار جازنی یا پرس؛ گرم کردن اگر تداخل زیاد است | مهرهی قفلی با آچار قلابدار، یا ابزار جازنی | بلبرینگ کش مکانیکی روی رینگ سفت |
| متوسط: ۸۰ تا ۲۰۰ میلیمتر | نصب گرم با هیتر القایی | مهرهی هیدرولیکی، روش تزریق روغن | بلبرینگ کش هیدرولیکی، تزریق روغن |
| بزرگ: ۲۰۰ میلیمتر و بیشتر | نصب گرم | مهرهی هیدرولیکی همراه با تزریق روغن | ابزار هیدرولیکی و تزریق روغن؛ برای رینگ داخلی NU هیتر القایی |
نصب سرد با ابزار جازنی و پرس
برای بلبرینگهای کوچک با تداخل کم، نصب در دمای محیط کافی است. ابزار جازنی یک بوش (لوله) با پیشانی صاف است که فقط با پیشانی رینگ سفت تماس دارد و یک درپوش ضربهگیر روی سر آن است. NSK در کاتالوگش میگوید بلبرینگ را با ابزاری که روی رینگ داخلی گذاشته شده، آرام با پرس روی شفت براند تا پیشانی رینگ به شانهی شفت بنشیند، و ابزار را برای این کار هرگز روی رینگ بیرونی نگذارید.
- سطح شفت (یا سوراخ محفظه) را با لایهی نازکی روغن سبک چرب کنید؛ SKF همین را برای سطحهای با تداخل توصیه میکند.
- بلبرینگ را کاملاً صاف و عمود بر شفت سر آن بگذارید. پخ سر شفت کمک میکند کج نرود.
- ابزار جازنی متناسب با قطر را روی رینگ سفت بگذارید و با پرس دستی یا هیدرولیکی، پیوسته و یکنواخت فشار دهید.
- تا جایی برانید که رینگ کامل به شانه بنشیند. اگر پرس ندارید، میتوانید با ضربههای سبک چکش روی سر ابزار جازنی کار کنید، نه روی خود بلبرینگ. NSK این روش را فقط برای بلبرینگهای ساچمهای کوچک با تداخل کم میپذیرد؛ برای تداخل زیاد یا بلبرینگ متوسط و بزرگ نه.
چرا ضربهی مستقیم به رینگ ممنوع است؟ وقتی رینگ داخلی روی شفت سفت است و ضربه به رینگ بیرونی میخورد، نیرو از رینگ بیرونی به ساچمهها و از ساچمهها به رینگ داخلی میرسد. تماس ساچمه با شیار یک نقطهی کوچک است و این نیرو در شیار فرورفتگیهای ریزی میگذارد؛ بلبرینگ از روز اول صدا میدهد و زودتر پوسته میشود. SKF در این باره صریح است: رینگها، قفسه، ساچمهها و آببندها هرگز نباید مستقیم با جسم سخت ضربه بخورند و نیروی نصب هرگز نباید از ساچمهها و غلتکها بگذرد.
نصب گرم: هیتر القایی، حمام روغن و مرز دما
هر چه بلبرینگ بزرگتر و تداخل بیشتر باشد، نیروی لازم برای نصب سرد بیشتر میشود. راه حل، گرم کردن رینگ است تا سوراخ آن باز شود و بلبرینگ بیزور روی شفت برود. مرزهایی که سازندهها گذاشتهاند:
| سازنده | دمای بیشینهی گرم کردن | نکتهی سازنده |
|---|---|---|
| SKF | بلبرینگ باز: ۱۲۰ درجهی سانتیگراد؛ آببنددار یا پولکدار: ۸۰ درجه | اگر دمای بیشتر لازم است، از دمای مجاز آببند و گریس، هر کدام کمتر است، بالاتر نرود؛ گرم کردن موضعی ممنوع |
| NSK | ۱۲۰ درجه | ۲۰ تا ۳۰ درجه بیشتر از کمترین دمای لازم گرم کنید، چون رینگ هنگام نصب کمی خنک میشود |
| NTN | هرگز بالاتر از ۱۲۰ درجه | حمام روغن برای بلبرینگ آببنددار و پولکدار مناسب نیست |
| KOYO | روغن حداکثر ۱۰۰ درجه | بالاتر از ۱۲۰ درجه سختی بلبرینگ کم میشود |
KOYO در کاتالوگش یک مثال روشن میآورد: برای نشاندن بلبرینگ کلاس معمولی با قطر داخلی ۹۰ میلیمتر روی شفت با تلرانس m5، بیشترین تداخل ۴۸ میکرون است و رینگ باید حدود ۴۰ درجه گرمتر از دمای اتاق شود تا سوراخ آن بیش از این مقدار باز شود؛ با احتساب خنک شدن در حین کار، ۲۰ تا ۳۰ درجهی دیگر هم اضافه میشود. پس برای بیشتر کارها نیازی به نزدیک شدن به مرز ۱۲۰ درجه نیست.
با چه چیزی گرم کنیم؟
- هیتر القایی: روش توصیهشدهی SKF و NSK. جریان القایی خود بلبرینگ را یکنواخت و سریع گرم میکند، بیشعله و بیروغن. پس از گرم کردن القایی، بلبرینگ باید مغناطیسزدایی شود (NTN)، وگرنه برادههای آهنی را جذب میکند.
- حمام روغن: روش قدیمیتر و هنوز رایج. بلبرینگ باید روی توری یا آویزان در روغن باشد و با کف ظرف که داغتر است تماس نداشته باشد (NSK و KOYO). بلبرینگ آببنددار و پولکدار را در روغن گرم نکنید.
- صفحهی داغ: SKF آن را فقط با این شرط میپذیرد که بلبرینگ چند بار برگردانده شود و آببند بلبرینگ هرگز مستقیم روی صفحه نباشد؛ یک رینگ واسط میان صفحه و بلبرینگ بگذارید.
شعلهی مشعل هرگز. شعله یک نقطه از رینگ را بیش از حد داغ میکند، سختی فولاد را در همان نقطه از بین میبرد و رینگ را تاب میدهد. آببندهای فلوئوروکربن (FKM یا ویتون) و PTFE هم، به هشدار SKF، بالاتر از ۳۰۰ درجه بخار سمی میدهند و پس از سرد شدن هم دست زدن به آنها خطرناک است.
پس از جا زدن بلبرینگ گرم
بلبرینگ گرم هنگام خنک شدن در طول هم جمع میشود. NSK، NTN و KOYO هر سه میگویند رینگ را تا وقتی سرد شود محکم به شانهی شفت فشار دهید، با مهرهی شفت یا ابزار جازنی، تا میان رینگ و شانه فاصله نیفتد.
بلبرینگ با سوراخ مخروطی روی بوش آداپتور
بلبرینگهای خودتنظیم ساچمهای و رولبرینگهای بشکهای با پسوند K سوراخ مخروطی (شیب ۱:۱۲) دارند و روی شفت مخروطی یا روی بوش آداپتور (مثل سری H) و بوش کشنده نصب میشوند. در این حالت، رینگ داخلی همیشه با تداخل جا میرود و مقدار تداخل را این تعیین میکند که بلبرینگ چقدر روی مخروط جلو رفته است. هر چه جلوتر برود، رینگ داخلی بیشتر باز میشود و لقی داخلی بلبرینگ کمتر میشود.
SKF چهار راه برای کنترل این مقدار نام میبرد: اندازهگیری کاهش لقی شعاعی با فیلر، اندازهگیری زاویهی چرخاندن مهرهی قفلی، اندازهگیری جابهجایی محوری، و برای بلبرینگهای بزرگ اندازهگیری انبساط رینگ داخلی. در رولبرینگ بشکهای متوسط و بزرگ، روش رایج این است که پیش از نصب لقی میان رینگ بیرونی و بالاترین غلتک را با فیلر بسنجید، بعد مهره را سفت کنید و در حین کار لقی را دوباره بسنجید تا به کاهش توصیهشده برسد. چند ردیف از جدول SKF برای رولبرینگ بشکهای با مخروط ۱:۱۲:
| قطر داخلی d (میلیمتر) | کاهش لقی شعاعی (میلیمتر) | جابهجایی محوری (میلیمتر) | زاویهی مهرهی قفلی |
|---|---|---|---|
| بیش از ۴۰ تا ۵۰ | ۰٫۰۲۰ تا ۰٫۰۲۵ | ۰٫۳۷ تا ۰٫۴۴ | ۱۳۰ درجه |
| بیش از ۵۰ تا ۶۵ | ۰٫۰۲۵ تا ۰٫۰۳۵ | ۰٫۴۵ تا ۰٫۵۴ | ۱۱۵ درجه |
| بیش از ۶۵ تا ۸۰ | ۰٫۰۳۵ تا ۰٫۰۴۰ | ۰٫۵۵ تا ۰٫۶۵ | ۱۳۰ درجه |
| بیش از ۸۰ تا ۱۰۰ | ۰٫۰۴۰ تا ۰٫۰۵۰ | ۰٫۶۶ تا ۰٫۷۹ | ۱۵۰ درجه |
| بیش از ۱۰۰ تا ۱۲۰ | ۰٫۰۵۰ تا ۰٫۰۶۰ | ۰٫۷۹ تا ۰٫۹۵ | - |
SKF یادآوری میکند که این عددها برای شفت فولادی توپر و کاربردهای عمومی و فقط راهنما هستند، چون نقطهی شروع را نمیشود دقیق تعیین کرد. برای بلبرینگهای بزرگتر، SKF روش دو مرحلهای «Drive-up» خودش را با مهرهی هیدرولیکی و ساعت اندازهگیری پیشنهاد میکند. در بلبرینگ خودتنظیم ساچمهای با لقی معمولی، یک راه ساده هم هست: وقتی رینگ بیرونی هنوز راحت میچرخد اما هنگام کج کردن آن کمی مقاومت حس میشود، تداخل کافی است. در هر حال پس از نصب، اگر میشود، لقی باقیمانده را بسنجید؛ بلبرینگ نباید بیلقی شود. انواع رولبرینگ بشکهای را در راهنمای رولبرینگ بشکهای و جدولهای ابعاد و نصب کاتالوگها را در صفحههای کاتالوگ رولبرینگ بشکهای و کاتالوگ بلبرینگ خودتنظیم ببینید.
نصب یاتاقانهای UC روی شفت
یاتاقانهای آمادهی UCP، UCF و UCFL نصب سادهای دارند، اما خطای رایج در آنها سفت کردن بیش از حد پیچهای بدنه یا نصب روی سطح ناصاف است. دستورالعمل NTN در کاتالوگ یاتاقانهایش این ترتیب را میدهد:
- مطمئن شوید نوک پیچهای تنظیم (set screw) داخل سوراخ بلبرینگ بیرون نزده باشد.
- یاتاقان را عمود بر شفت نگه دارید و شفت را بدون پیچاندن بلبرینگ داخل آن کنید. به پولک بیرونی (slinger) ضربه نزنید و یاتاقان را تکان شدید ندهید.
- آچار آلن را کامل در پیچها بگذارید و دو پیچ تنظیم را یکنواخت با گشتاور توصیهشده سفت کنید. این دو پیچ ۱۲۰ درجه از هم فاصله دارند و رینگ داخلی را در سه نقطه به شفت میگیرند.
- بدنه را محکم روی ماشین ببندید. NTN میگوید گاهی ترتیب این مرحله و مرحلهی قبل برعکس میشود.
NTN چند شرط دیگر هم دارد: سطح نشیمن بدنه باید صلب و تا حد ممکن صاف باشد (ناهمواری حداکثر ۰٫۰۵ میلیمتر)، چون بدنهی کجبستهشده بلبرینگ را تغییر شکل میدهد؛ پیچهای پایه را بیش از گشتاور توصیهشده سفت نکنید و زیر آنها واشر بگذارید؛ و اگر لقی میان شفت و رینگ داخلی خیلی کم است، جای نوک پیچ روی شفت را ۰٫۲ تا ۰٫۵ میلیمتر تخت کنید تا پیاده کردن بعدی آسان باشد. گشتاور بیشینهی پیچهای تنظیم از کاتالوگ یاتاقانهای NSK:
| بلبرینگ یاتاقان | پیچ تنظیم | گشتاور بیشینه (نیوتنمتر) |
|---|---|---|
| UC201 تا UC205 | M5×0.8 | ۳٫۹ |
| UC206 | M6×0.75 | ۴٫۹ |
| UC207 | M6×0.75 | ۵٫۸ |
| UC208 تا UC210 | M8×1 | ۷٫۸ |
| UC211 | M8×1 | ۹٫۸ |
| UC212 | M10×1.25 | ۱۶٫۶ |
| UC213 تا UC215 | M10×1.25 | ۱۹٫۶ |
| UC216 | M10×1.25 | ۲۲٫۵ |
| UC217 و UC218 | M12×1.5 | ۲۹٫۴ |
این عددها برای محور میلیمتری است؛ گشتاور هر کد را در صفحهی همان محصول هم آوردهایم، مثلاً در صفحهی بلبرینگ یاتاقان UC205 NTN. ابعاد بدنهها را در جدول ابعاد یاتاقان UCP، UCF و UCFL ببینید. فهرست بلبرینگهای یاتاقان، یاتاقانهای NTN و یاتاقانهای ایستادهی NSK در سایت هست.
پس از نصب: چرخاندن با دست و راهاندازی آزمایشی
پیش از روشن کردن دستگاه، شفت را با دست چند دور بچرخانید. سپس گریس یا روغن را به مقدار درست برسانید؛ مقدار و فاصلهی گریسکاری را در مقالهی گریسکاری بلبرینگ: مقدار و زمان آوردهایم.
توصیههای SKF برای راهاندازی آزمایشی:
- دستگاه را اول با بار جزئی و، اگر دامنهی سرعت گسترده است، با سرعت کم یا متوسط راه بیندازید.
- بلبرینگ را هرگز بیبار روشن نکنید و سریع به دور بالا نبرید؛ ساچمهها و غلتکها ممکن است به جای غلتیدن بلغزند و مسیر غلتش را خراب کنند.
- صدا: بلبرینگ سالم صدای یکنواخت و آرام (مثل خرخر ملایم) دارد. صدای سوت یا جیغ نشانهی روانکاری ناکافی است و صدای ناهموار و کوبنده بیشتر وقتها از آلودگی داخل بلبرینگ یا آسیب حین نصب. تشخیص صداها را در مقالهی صدای بلبرینگ: علت و تشخیص خرابی ببینید.
- دما: بالا رفتن دما بلافاصله پس از راهاندازی طبیعی است. در گریسکاری، دما تا وقتی گریس پخش شود بالا میماند و بعد به دمای ثابت میرسد. دمای خیلی زیاد یا دمایی که مدام اوج میگیرد، طبق SKF یعنی گریس زیاد، پیشبار زیاد، بلبرینگی که شعاعی یا محوری تحت فشار است، قطعههای همراه نادرست یا آببندهایی که گرمای زیاد تولید میکنند. علتها و راهحلها را در علت داغ کردن بلبرینگ آوردهایم.
پیاده کردن بلبرینگ: بلبرینگ کش، هیدرولیک و گرما
اگر میخواهید بلبرینگ را دوباره به کار ببرید، همان قاعدهی نصب برقرار است: نیرو نباید از ساچمهها یا غلتکها بگذرد.
- بلبرینگ کش (پولیکش) مکانیکی: برای بلبرینگهای کوچک. چنگکها باید پشت رینگی که سفت است بگیرند، روی شفت معمولاً رینگ داخلی، یا پشت قطعهی کنار آن (SKF). اگر چنگک فقط به رینگ بیرونی میرسد، نیرو از ساچمهها میگذرد و بلبرینگ دیگر قابل استفاده نیست.
- ابزار هیدرولیکی و تزریق روغن: بلبرینگهای متوسط و بزرگ بیش از توان ابزار مکانیکی نیرو میخواهند. بلبرینگ کش هیدرولیکی، یا روش تزریق روغن پرفشار میان بلبرینگ و نشیمنگاه (اگر شفت مجرا و شیار آن را دارد)، کار را سریع و ایمن میکند. هشدار SKF: روی نشیمنگاه مخروطی، بلبرینگ ناگهان آزاد میشود؛ یک مهره یا صفحه روی سر شفت ببندید تا بلبرینگ پرتاب نشود.
- بلبرینگ روی بوش آداپتور: مهرهی بوش را چند دور شل کنید و با یک قطعهی فولادی کوچک و چکش مناسب، ضربههای یکنواخت دور تا دور پیشانی رینگ داخلی بزنید، یا با ابزار جازنی به مهره ضربه بزنید تا بوش آزاد شود (SKF).
- پیاده کردن با گرما: رینگ داخلی رولبرینگهای NU، NJ و NUP و رولبرینگ سوزنی را با رینگ گرمکن آلومینیومی یا هیتر القایی قابل تنظیم بیرون میآورند؛ هیتر رینگ را سریع گرم میکند بیآنکه شفت گرم شود. اینجا هم شعلهی باز ممنوع است (SKF).
بلبرینگی را که پیاده کردهاید پیش از استفادهی دوباره دقیق بازبینی کنید: شیارها، ساچمهها، قفسه و آببندها. در بیشتر کارهای تعمیراتی، بلبرینگ کوچک پیادهشده را عوض میکنند، بهخصوص بلبرینگ آببنددار که گریسش را نمیشود تازه کرد.
اشتباههای رایج در نصب و پیاده کردن
- ضربهی مستقیم چکش به رینگ، قفسه یا آببند، یا ضربه به رینگی که سفت جا نمیرود.
- گرم کردن با شعلهی مشعل، یا گرم کردن بلبرینگ باز بالاتر از ۱۲۰ درجه و بلبرینگ آببنددار بالاتر از ۸۰ درجه.
- شستن بلبرینگ آببنددار و پولکدار، یا باز کردن بستهبندی ساعتها پیش از نصب.
- نصب روی شفت ساییده، بیضی یا خطافتاده، یا با پلیسه و براده در نشیمنگاه.
- رها کردن بلبرینگ گرم پیش از سرد شدن و جمع شدن، بدون فشار به شانه، که فاصلهای میان رینگ و شانه میگذارد.
- سفت کردن بیش از حد مهره روی بوش آداپتور، تا جایی که لقی داخلی از بین برود.
- کشیدن بلبرینگ از رینگ بیرونی وقتی رینگ داخلی سفت است، و بعد دوباره به کار بردن همان بلبرینگ.
- عوض کردن لقی داخلی یا نوع آببند بدون دلیل؛ اگر بلبرینگ قبلی C3 بوده، نو هم باید C3 باشد.
سفارش بلبرینگ جایگزین
وقتی بلبرینگ را پیاده کردید، کد آن را از پیشانی رینگ بیرونی یا داخلی بخوانید و همهی حروف و اعداد را بنویسید، مثلاً 6205-2RS C3 یا 22210 EK. اگر کد پاک شده، قطر داخلی، قطر خارجی و پهنا را با کولیس بسنجید. صفحهی هر محصول در سایت ابعاد، ظرفیت بار، کدهای سفارش و کاتالوگ سازنده را دارد؛ برای مثال بلبرینگ 6205 SKF در فهرست بلبرینگهای شیار عمیق SKF. فهرست کامل بلبرینگهای شیار عمیق و کاتالوگ SKF و دیگر کاتالوگهای سازندهها هم در سایت هست.
کد کامل بلبرینگ قبلی یا ابعاد آن را از راه تلفن یا واتساپ برای ما بفرستید و برند مورد نظرتان را بگویید؛ کارشناسان ما موجودی، برند و زمان تحویل را اعلام میکنند. شنبه تا پنجشنبه، ۹ صبح تا ۶ عصر پاسخگو هستیم؛ شمارهها و نشانی را در صفحهی تماس با ما ببینید.


